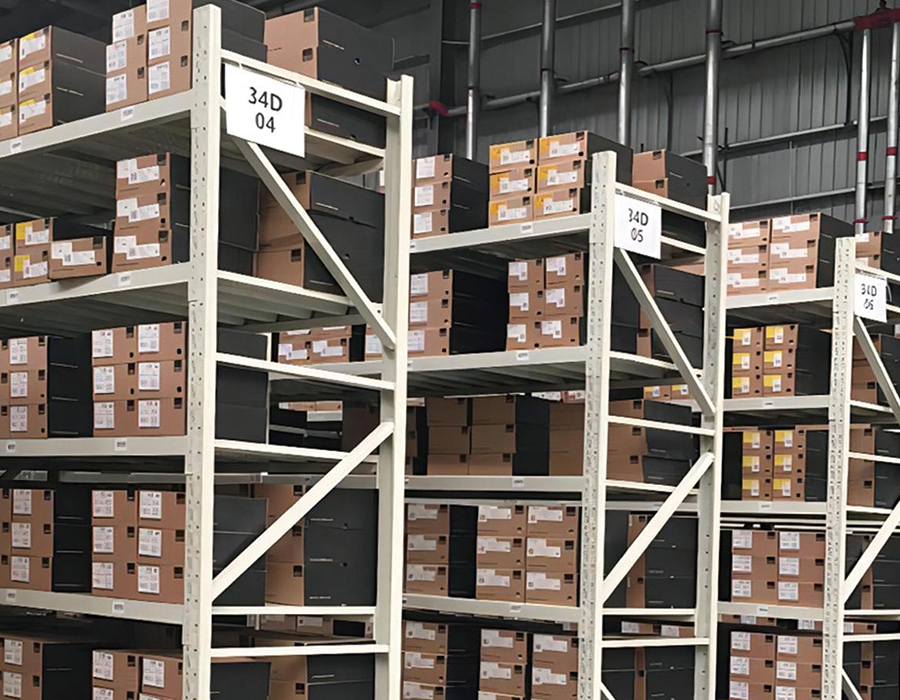
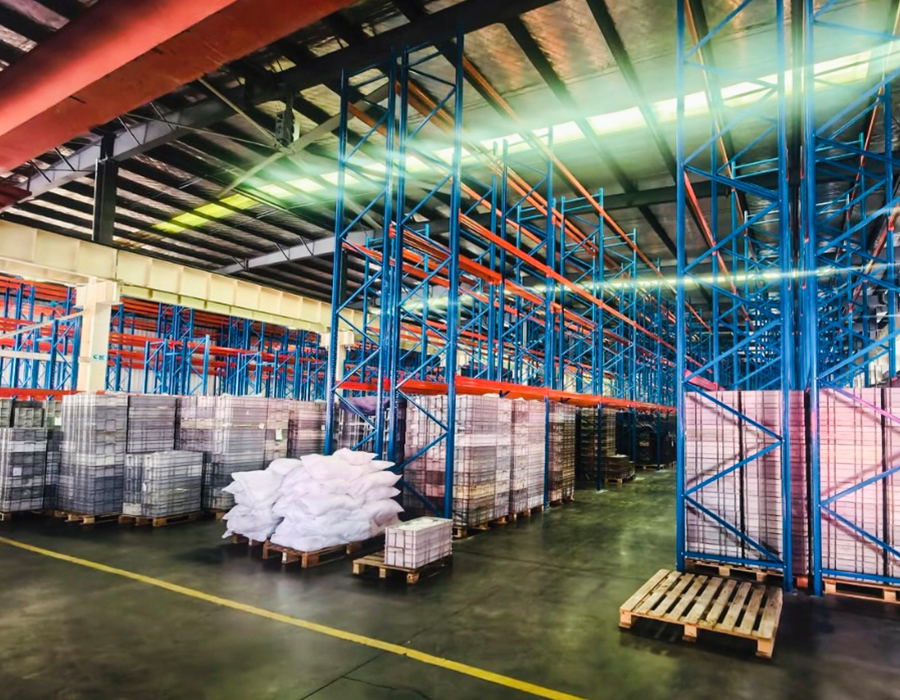
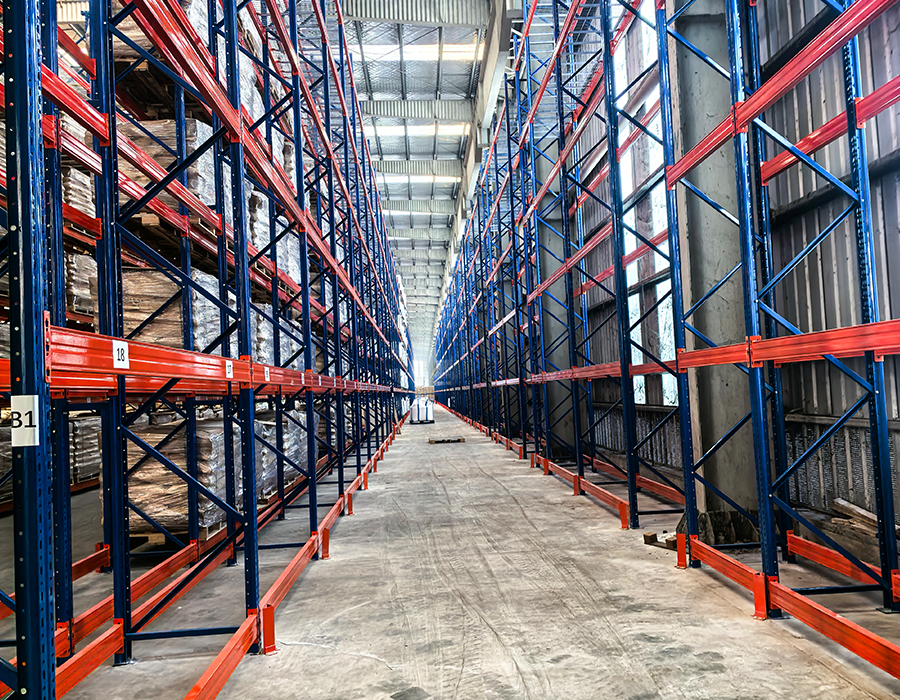
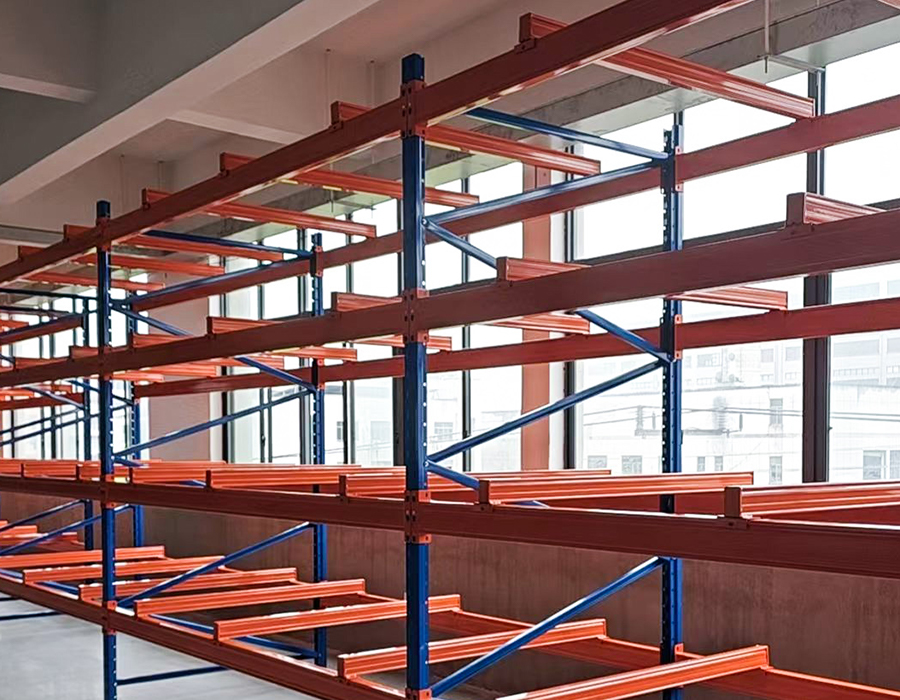
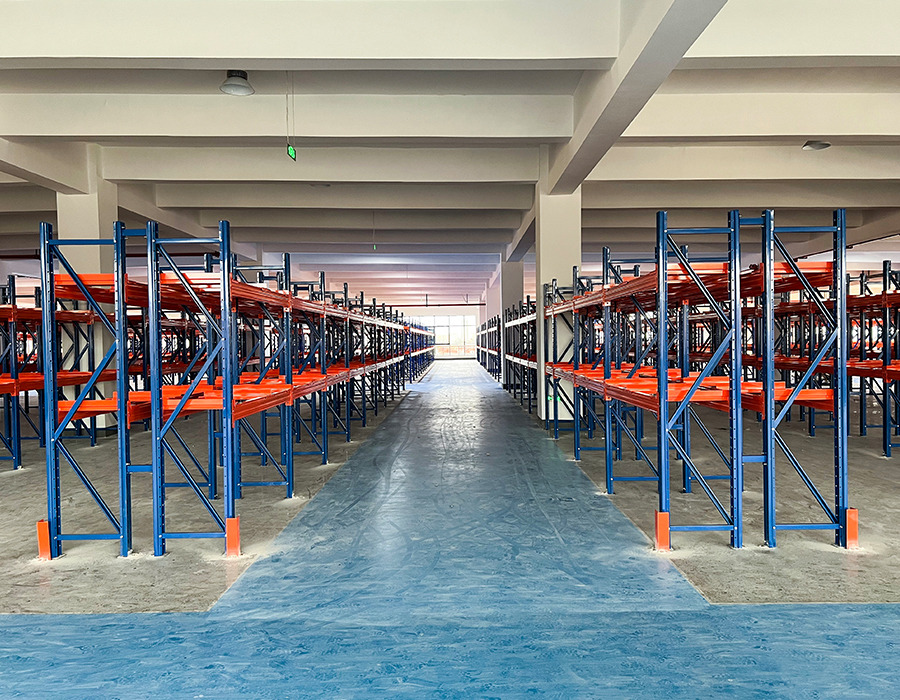
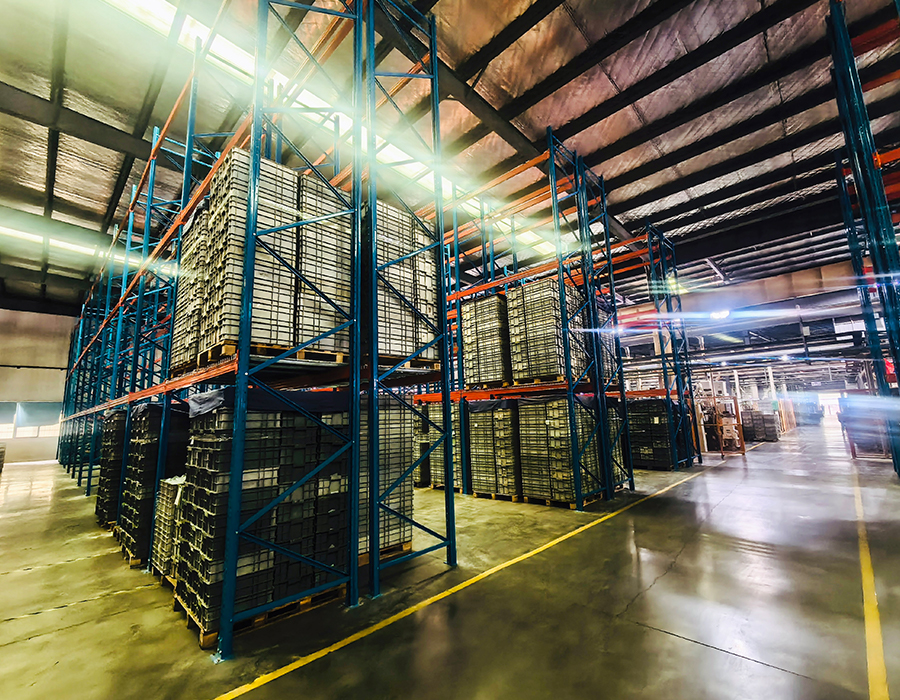
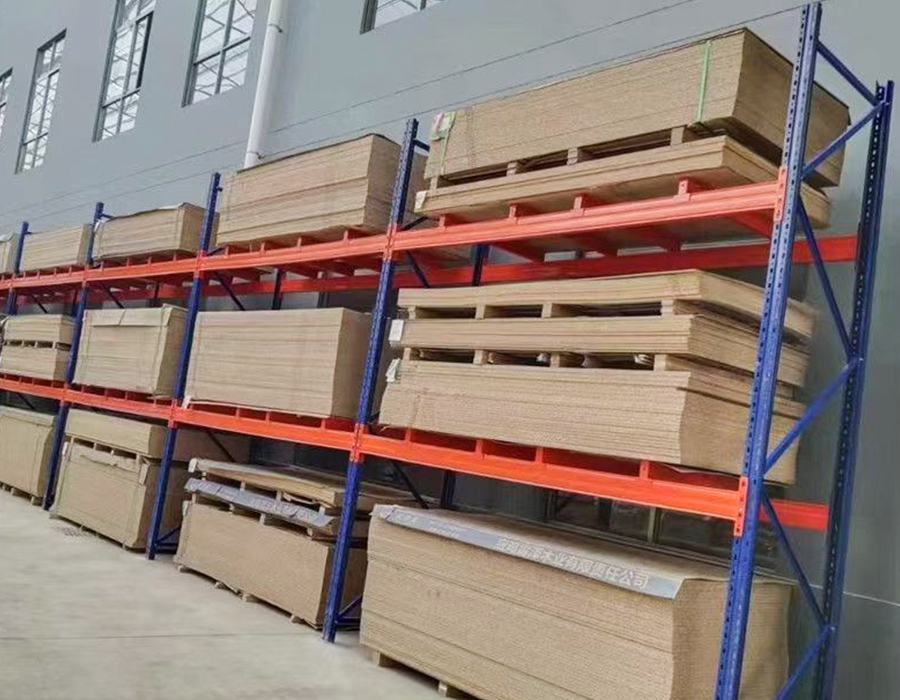
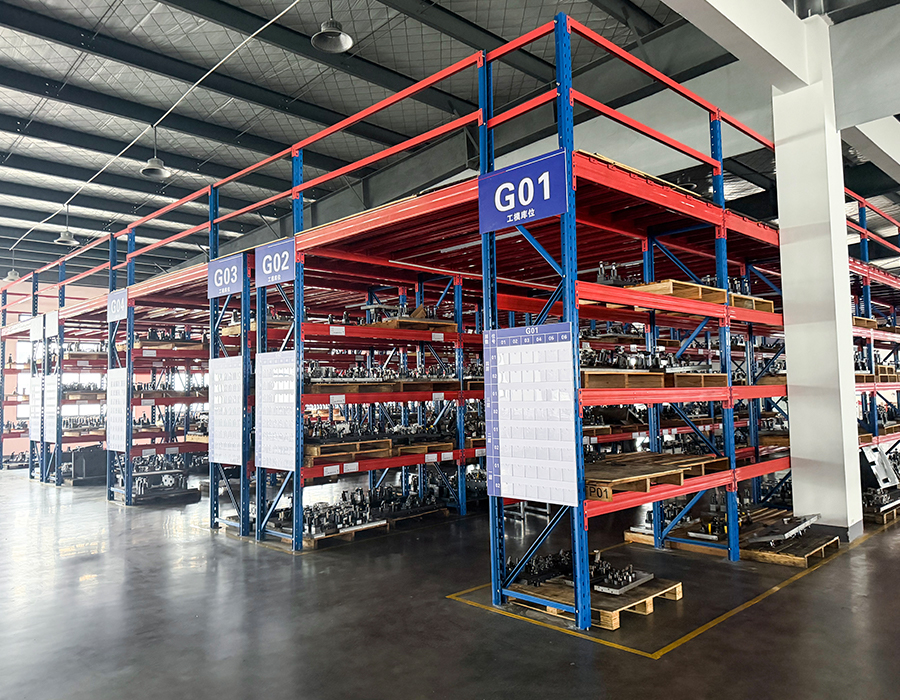
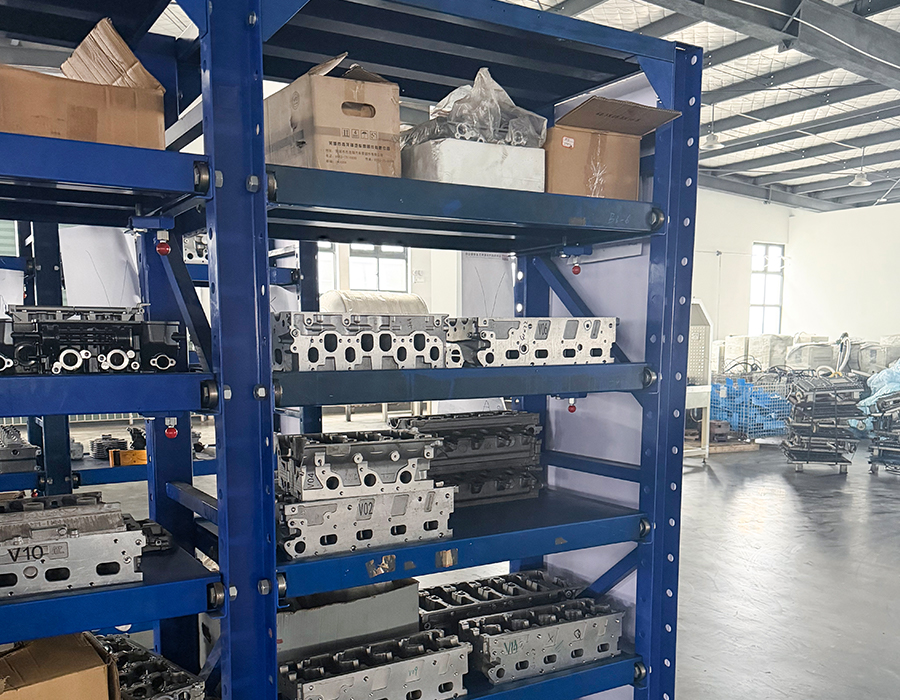
Stevige boutloze rekken zijn ontworpen voor toepassingen met hoge belasting, ondersteunen tot 800 kg per plankniveau, met verdikte staanders en versterkte plankplaten, vastgezet door veiligheidsborgpennen die zijdelingse verplaatsing onder maximale nominale belastingen voorkomen.
Dankzij het kolompatroon met ruitvormige gaten kan elk plankbord zonder gereedschap binnen een bereik van vier gaten worden verplaatst, waardoor een snelle hoogteaanpassing mogelijk is als reactie op veranderende productafmetingen - een aanzienlijk operationeel voordeel in dynamische opslagomgevingen.
Voor de montage zijn geen schroeven nodig: de plankplanken worden rechtstreeks in de kolomgaten vergrendeld via veiligheidspinnen aan beide zijden van de staander, waardoor een robuuste verbinding ontstaat die bestand is tegen onbedoeld losraken door een vorkheftruck of stoten.
Op grote schaal ingezet in industriële magazijnen, distributie van auto-onderdelen, opslag van mechanische componenten en faciliteiten voor bouwmaterialen - de aanbevolen keuze overal waar een hoog draagvermogen per plank naast flexibele, gereedschapsloze herconfiguratie moet bestaan.
Stel je een magazijn voor aan het einde van een dienst: pallets met afgewerkte goederen die wa...
Lees meerWanneer een vorkheftruck een volle pallet op een rekbalk laat vallen, krijgt de constructie me...
Lees meerAnhui Huijian Intelligent Equipment Co., Ltd. verwelkomde onlangs een delegatie van vertegenwoord...
Lees meerWaarom vormrekken een kernworkflowtool zijn In elke productieomgeving die afhankelijk is...
Lees meerWat zijn lichte boutloze rekken? Lichte, boutloze rekken is een soort opbergrek dat is o...
Lees meerDe naam ‘boutloze rekken’ vestigt de aandacht op wat ontbreekt – bevestigingsmiddelen – maar de technische essentie van een robuust boutloos rekkensysteem ligt volledig in wat ze vervangt: de klinknagelconnector, ook wel een clip-, lip- of traanverbinding genoemd, afhankelijk van de ontwerpfamilie. Deze connector is een koudgevormd stalen lipje aan het uiteinde van de balk dat in een geponst gleufpatroon in de rechtopstaande kolom past, waardoor het onder belasting wordt vergrendeld zonder mechanische bevestigingsmiddelen. De geometrie van deze aangrijping – lipvorm, sleufafmetingen, insteekhoek van de lip en de diepte van de vergrendelingsschouder achter de sleuf – bepaalt niet alleen de statische belastingscapaciteit, maar ook de weerstand tegen vermoeidheid, het demontagegemak en de betrouwbaarheid van de verbinding op lange termijn van het hele systeem.
De meest gebruikte connectorfamilie maakt gebruik van een traanvormige sleuf in de kolom, gecombineerd met een gevormd haaklipje op de balk. Wanneer de balk na het inbrengen iets wordt opgetild, valt een borgschouder op de lip achter de gleufrand, waardoor terugtrekken onder verticale belasting wordt voorkomen. Wat hoogwaardige connectoren in dit ontwerp onderscheidt van marginale connectoren, is de maatprecisie van de haak-aan-schouder-verbinding: een schouderdiepte van 3-4 mm zorgt voor een betrouwbare vergrendeling met een aanzienlijke uittrekweerstand; een schouderdiepte van 1-2 mm, haalbaar door minder nauwkeurig vormen, zorgt ervoor dat de verbinding loslaat onder trillingen of opwaartse schokbelasting - een faalmodus die visueel identiek is aan een correct gemonteerde verbinding totdat de balk valt. Kopers kunnen deze afmeting niet beoordelen zonder demontage en meting. Daarom wegen materiaalcertificaten en dimensionale inspectierapporten van de fabrikant zwaarder dan visuele inspectie van voltooide assemblages.
De tweede kritische parameter is het aantal connectorlippen per liggeruiteinde. Verbindingen met één lipje zijn geschikt voor lichte stellingen, maar introduceren een mate van rotatievrijheid: de balk kan onder excentrische belasting rond het enkele aangrijpingspunt draaien. Zwaar uitgevoerde grendelloze rekken onder industriële belastingen zijn minimaal twee lippen per balkuiteinde vereist, verticaal verdeeld om balkrotatie te elimineren en de schuifbelasting over twee aangrijpingspunten te verdelen. Sommige heavy-duty ontwerpen gebruiken drie of vier lipjes per uiteinde, wat de connectorspanning per lipje verder vermindert en de weerstand vergroot tegen dynamische belasting door items die met kracht worden geplaatst of door trillingsoverbrengende apparatuur in de buurt.
Het geperforeerde sleuf- of gatenpatroon in rechtopstaande kolommen zonder grendels is in de eerste plaats ontworpen om de hoogte van de schappen in vaste stappen aan te passen - doorgaans met een steek van 25 mm, 38 mm of 50 mm, afhankelijk van het systeem. Dit functionele doel wordt door de meeste gebruikers begrepen. Wat minder algemeen wordt erkend, is dat het perforatiepatroon een direct en significant effect heeft op het netto dwarsdoorsnedeoppervlak van de staander en dus op het drukvermogen en de lokale knikweerstand – parameters die de maximale veilige staanderbelasting en de praktische hoogtelimiet van het stellingsysteem bepalen.
Elke geponste sleuf verwijdert ter plaatse staal uit de staanderdoorsnede. In een zwaar geperforeerde kolom – waar de sleuven dicht bij elkaar liggen op een afstand van 25 mm met minimaal webmateriaal tussen opeenvolgende sleuven – kan de netto sectie bij elke sleufgroep met 25-40% worden verminderd in vergelijking met de bruto doorsnede van het kolomprofiel. Deze reductie verlaagt direct het traagheidsmoment en de draaistraal van de kolom op die dwarsdoorsnede, waardoor dit de kritische locatie wordt voor het starten van lokale knik onder axiale compressie. Fabrikanten die ontwerpen industriële zware boutloze rekken voor echt hoge rechtopstaande belastingen houden zij rekening met deze netto sectiereductie in hun kolomcapaciteitsberekeningen; degenen die overal bruto doorsnede-eigenschappen toepassen, produceren capaciteitstabellen die met een aanzienlijke marge niet conservatief zijn voor zwaar geperforeerde profielen.
Het praktische gevolg voor kopers is dat kolomcapaciteitstabellen van verschillende fabrikanten niet direct vergelijkbaar zijn, tenzij het perforatiepatroon en de netto sectiereductie van elk bekend zijn. Een 2,0 mm dikke kolom met een sleufsteek van 25 mm kan een lager effectief rechtopstaand vermogen hebben dan een 1,8 mm dikke kolom met een steek van 50 mm en een gunstiger netgedeelte, ondanks het dikkere materiaal. Bij het evalueren van industriële heavy-duty boutloze stellingen voor toepassingen die de nominale capaciteit van de staander benaderen, biedt het opvragen van de netto sectiecoëfficiënt (de verhouding tussen netto en bruto dwarsdoorsnedeoppervlak bij de betreffende sleufgroep) een zinvolle vergelijkingsbasis die de nominale kolomdikte alleen niet biedt.
Het doorbuigen van plankpanelen onder belasting is het meest zichtbare structurele gedrag bij zware boutloze rekken en de parameter die gebruikers het meest direct opmerken: een zichtbaar doorhangende plank signaleert overbelasting of een ontoereikend paneelontwerp, zelfs voor niet-technische waarnemers. Het beheersen van de doorbuiging binnen aanvaardbare limieten vereist echter verschillende ontwerpbenaderingen, afhankelijk van de overspanning van de plank, de omvang van de belasting en of de belangrijkste zorg de structurele geschiktheid of het uiterlijk van de bruikbaarheid is, en elke benadering brengt specifieke afwegingen met zich mee in materiaalgewicht, kosten en draagvermogen.
De eenvoudigste methode om doorbuiging te verminderen is het vergroten van de dikte van de stalen plaat van het plankpaneel. De doorbuiging onder een gelijkmatig verdeelde belasting varieert omgekeerd evenredig met de derde macht van de paneeldikte bij het buigen van vlakke platen. Een verdubbeling van de dikte van 1,0 mm naar 2,0 mm reduceert de doorbuiging tot een achtste, een dramatische verbetering. Vlakke plaatpanelen groter dan 2,0 mm worden echter erg zwaar in verhouding tot de toename van hun draagvermogen, en het gewicht van het paneel zelf begint een aanzienlijk deel van de nominale plankcapaciteit op te nemen. Voor overspanningen van meer dan 1.500 mm onder zware belasting is vlakke plaat alleen zelden de meest efficiënte oplossing.
Door longitudinale ribben of ribbels in de dwarsdoorsnede van het plankpaneel te introduceren – gevormd tijdens het walsen of afkanten – wordt de vlakke plaat omgezet in een effectief structureel gedeelte met een aanzienlijk hoger traagheidsmoment dan alleen de dikte van het basismateriaal zou suggereren. Een gegolfd paneel van 1,5 mm kan beter presteren dan een plat paneel van 2,5 mm bij doorbuiging in het midden van de overspanning voor dezelfde overspanning en belasting, bij een ongeveer 40% lager paneelgewicht. De functionele beperking is dat geribbelde of gegolfde oppervlakken niet gelijkmatig vlak zijn; objecten met kleine basisoppervlakken mogen alleen op de ribpieken rusten, waardoor plaatselijke contactspanningen ontstaan, en vloeistoffen of fijne deeltjes verzamelen zich in de groeven.
Voor industriële heavy-duty boutloze stellingconfiguraties met de hoogste capaciteit is de plank ontworpen als een samengesteld geheel: structurele balken die zich uitstrekken tussen de staanders ondersteunen een afzonderlijk verzonken dekpaneel dat zich alleen tussen aangrenzende balken uitstrekt, en niet over de volledige breedte van de plank. Deze aanpak maakt het mogelijk de liggerdiepte – en dus de buigweerstand – te optimaliseren, onafhankelijk van de dikte van het dekpaneel, waardoor grote laadcapaciteiten met gecontroleerde doorbuiging worden bereikt zonder de gewichtsnadeel van een monolithische plaat over de volledige breedte. De wisselwerking is de complexiteit van de assemblage en de behoefte aan een dieper plankprofiel dat het aantal haalbare plankniveaus binnen een vaste vakhoogte kan verminderen.
Industriële heavy-duty boutloze rekken geïnstalleerd op een hoogte van 2,5 tot 4 meter of meer – wat gebruikelijk is in hoogbouwonderdelenopslag, magazijnen voor auto-onderdelen en archiefopslagfaciliteiten – vereisen vaak kolomsplitsing, waarbij twee of meer kolomlengtes verticaal worden samengevoegd om de vereiste hoogte te bereiken. De lasverbinding is een cruciaal structureel detail dat vaak wordt behandeld als een eenvoudige mechanische verbinding, maar feitelijk het knikgedrag van de kolom op volledige hoogte regelt op manieren die niet altijd worden weerspiegeld in de belastingstabellen die zijn gepubliceerd voor configuraties op standaardhoogte.
De belangrijkste structurele vereiste van een kolomverbinding is dat deze de axiale drukbelasting over de verbinding moet overbrengen zonder een lokaal zwak punt te introduceren dat knikken op de verbindingslocatie veroorzaakt voordat de kolom als geheel zijn nominale capaciteit bereikt. Een verbinding die wordt bereikt door eenvoudigweg een korter kolomgedeelte over de onderste kolom te plaatsen en te vertrouwen op wrijving of een enkele bevestiging door overlappende kolomwanden, biedt minimale buigweerstand bij de verbinding - het gedraagt zich structureel als een penverbinding in plaats van een moment-continue kolom, waardoor de kniklengte waarop de kolom moet worden geanalyseerd, effectief wordt gehalveerd. Dit onderscheid is van belang omdat de kritische knikbelasting van een kolom met peneinden een kwart bedraagt van die van dezelfde kolom met vaste uiteinden, wat betekent dat een onjuist gedetailleerde verbinding de effectieve kolomcapaciteit met 50-75% kan verminderen onder de tabelwaarde voor de niet-gesplitste kolom.
Correct ontworpen kolomverbindingen voor zware boutloze rekken maken gebruik van een van twee benaderingen: een intern stalen inzetstuk dat beide kolomsecties bij de verbinding vult, waardoor continue zijdelingse ondersteuning door de verbindingszone wordt geboden en weerstand wordt geboden aan de neiging van de bovenste kolom om te schommelen ten opzichte van de onderste onder excentrische belasting; of een externe plaat-en-bevestigingsverbinding die door beide kolomvlakken wordt geschroefd met voldoende boutgroepgeometrie om de vereiste momentweerstand te ontwikkelen. De aanpak met inzetstukken voor hulzen is structureel superieur voor boutloze systemen, omdat er geen extra bevestigingsmiddelen nodig zijn en inherent uitgelijnd zijn tijdens de montage, maar het vereist wel dat de huls wordt vervaardigd met een nauwe maattolerantie - een huls die losjes in de kolomsectie past, biedt weinig zijdelingse weerstand en presteert vergelijkbaar met de verbinding die alleen door wrijving moet worden verbeterd. Bij Huijian zijn onze boutloze stellingconfiguraties voor hoge kasten ontworpen met de afmetingen van de hulsverbinding, geverifieerd door ons R&D-centrum aan de hand van berekeningen voor kolomknik die specifiek zijn voor elke hoogte- en belastingscombinatie, en niet algemeen toegepast op het productassortiment.
Industriële, zware boutloze stellingsystemen, geïnstalleerd in gebieden die onderhevig zijn aan seismische activiteit, vereisen specifieke zijdelingse verstevigingsmaatregelen die geen deel uitmaken van de standaard productconfiguratie en die vaak worden weggelaten, zelfs in erkende seismische zones, wanneer de stellingen worden aangeschaft via een standaardcatalogusbestelling in plaats van via technische specificaties. De gevolgen van deze omissie kunnen variëren van productuitval en rekken (laterale vervorming) tijdens gematigde seismische gebeurtenissen tot progressieve instorting bij ernstige gebeurtenissen – met gevolgen voor de veiligheid van het personeel en de continuïteit van de faciliteit die veel verder reiken dan de vervangingskosten van de rekken zelf.
De fundamentele seismische ontwerpvereiste is dat het stellingsysteem zijdelingse krachten moet weerstaan die op elk schapniveau worden uitgeoefend, evenredig aan het productgewicht dat op dat niveau is opgeslagen, zonder dat de stellingkolom zijdelings verplaatst naar het punt waar de ligger-kolomverbindingen loskomen. Boutloze verbindingen – door hun aard gebaseerd op door de zwaartekracht bediende lipvergrendeling in plaats van mechanische bevestiging – zijn bijzonder kwetsbaar voor losraken onder opwaartse versnellingscomponenten van seismische belasting, waardoor de balk tijdelijk kan worden ontlast en de lip kan worden ontgrendeld als de verbindingsgeometrie geen positieve retentie biedt bij opwaartse beweging. Seismisch beoordeelde boutloze stellingen pakken dit aan door middel van positieve vergrendelingsclips, secundaire doorboutbevestigingen aan de uiteinden van de balk, of een gewijzigde lipgeometrie die actieve demontagekracht vereist in plaats van eenvoudigweg een opwaartse lift om de balk los te maken.
Zijdelingse versteviging van het stellingsysteem als geheel – waardoor wordt voorkomen dat het staande frame onder horizontale seismische kracht gaat rekken – wordt bereikt door een van de drie configuraties, die elk geschikt zijn voor verschillende lay-outbeperkingen:
Etikettering van het draagvermogen op industriële, zware boutloze stellingen is minder gestandaardiseerd dan de meeste kopers denken. In tegenstelling tot drukvaten, hijsapparatuur of elektrische producten – waar regelgevingskaders specifieke testnormen, veiligheidsfactoren en openbaarmakingsformaten voorschrijven – worden de verklaringen van het draagvermogen van rekken in veel markten grotendeels zelfgecertificeerd door fabrikanten, waarbij de aangegeven waarden de testomstandigheden weerspiegelen die al dan niet overeenkomen met de manier waarop de rekken zullen worden gebruikt in de aanvraag van de koper. Begrijpen wat het opgegeven capaciteitsgetal feitelijk vertegenwoordigt – en wat niet – is essentieel voor het maken van geldige vergelijkingen tussen producten en het voorkomen van capaciteitsmismatches in de dienstverlening.
De belangrijkste niet-gespecificeerde variabele in de meeste schapcapaciteitsdeclaraties is de aanname van de lastverdeling. Een plankcapaciteit vermeld als "500 kg per plank" is betekenisloos als je niet weet of hierbij sprake is van een gelijkmatig verdeelde belasting (UDL) over het volledige plankoppervlak, een geconcentreerde belasting in het midden van de plank, of een tweepuntsbelasting op gedefinieerde posities. Deze drie omstandigheden veroorzaken bij dezelfde totale belasting radicaal verschillende buigmomenten in het midden van de overspanning in het plankpaneel. Een paneel met een draagvermogen van 500 kg UDL kan het begeven bij een gewicht van 200-250 kg als de belasting geconcentreerd is in het midden van het schap – een situatie die ontstaat wanneer een enkel zwaar artikel of een pallet met een kleine voetafdruk centraal op een brede plank wordt geplaatst.
Een tweede niet bekendgemaakte variabele is de staanderbelasting in de capaciteitstabel. Bij de classificatie van de schapcapaciteit wordt er doorgaans van uitgegaan dat de rekken zijn geconfigureerd met een specifiek aantal schapniveaus binnen een bepaalde vakhoogte. Door plankniveaus toe te voegen aan een bestaande eenheid – een gebruikelijke praktijk wanneer gebruikers de opslagdichtheid willen vergroten – wordt de cumulatieve rechtopstaande belasting groter dan waarvoor de gepubliceerde tabel met plankcapaciteiten berekend was. De tabel toont de plankcapaciteit, niet de staande capaciteit, en deze twee limieten worden bepaald door totaal verschillende structurele elementen. Faciliteiten die hun industriële, zware, boutloze stellingen regelmatig herconfigureren, moeten naast de capaciteitsgegevens per plank ook om rechtopstaande belastingstabellen vragen – de maximale cumulatieve plankbelasting die kan worden toegepast op een kolom van volledige hoogte – en de laagste van de twee limieten behandelen als de bepalende beperking voor elke veldconfiguratie.
Industriële magazijnen en productiefaciliteiten specificeren vaak zware boutloze rekken met roestvrijstalen plankpanelen of aluminium terrasplanken in combinatie met standaard koolstofstalen staanders en balken – gemotiveerd door hygiëne-eisen, behoeften op het gebied van chemische compatibiliteit of de wens voor een corrosiebestendig opslagoppervlak zonder de kosten van een volledig roestvrij systeem. Deze gemengde metaalconfiguratie introduceert een galvanisch corrosierisico dat zelden wordt besproken in aanbestedingsgesprekken, maar kan versnelde corrosie veroorzaken op metalen contactpunten die zowel het plankoppervlak als de rechtopstaande kolom binnen 12-24 maanden aantasten in vochtige of chemisch actieve omgevingen.
Galvanische corrosie treedt op wanneer twee ongelijksoortige metalen in elektrisch contact worden blootgesteld aan een elektrolyt. In een magazijncontext bestaat deze elektrolyt doorgaans uit waterdampcondensatie, wegstromende reinigingsoplossingen of het morsen van procesvloeistoffen. Het actievere metaal in het galvanische koppel wordt de anode en corrodeert bij voorkeur. In een koolstofstalen staander die een roestvrijstalen plank ondersteunt, is het koolstofstaal het minder edele metaal en corrodeert het op het contactpunt - versneld ten opzichte van de snelheid waarmee het afzonderlijk zou corroderen door het potentiaalverschil tussen de twee metalen. De corrosiesnelheid hangt af van de oppervlakteverhouding: een klein koolstofstaaloppervlak dat in contact komt met een groot roestvrij staaloppervlak corrodeert sneller dan hetzelfde koolstofstaal dat in contact komt met een klein roestvrij staaloppervlak, omdat het kathodische gebied een hogere stroomdichtheid veroorzaakt in de anodische contactzone.
Praktische mitigatie voor industriële zware boutloze stellingconstructies van gemengd metaal houdt in dat het metaal-op-metaal contactpad wordt onderbroken op het grensvlak tussen ongelijksoortige materialen. Effectieve benaderingen zijn onder meer:
De herconfigureerbaarheid van zware boutloze stellingen – de mogelijkheid om plankniveaus toe te voegen, te verwijderen of te verplaatsen, vakuitbreidingen toe te voegen of eenheden te combineren in nieuwe configuraties zonder gespecialiseerd gereedschap – is een van de meest genoemde commerciële voordelen ten opzichte van gelaste of permanent vaste opslagsystemen. Dit voordeel wordt in de praktijk echter alleen gerealiseerd wanneer het oorspronkelijke systeem wordt gespecificeerd met het oog op herconfiguratie en wanneer daaropvolgende wijzigingen worden aangebracht binnen de structurele grenzen van de geïnstalleerde componenten. Als u de herconfiguratie niet vanaf het begin plant, of als u tijdens de aanpassing de structurele limieten overschrijdt, verandert een echt operationeel actief in een verplichting.
De belangrijkste beslissing bij de herconfiguratieplanning is de keuze van de staanderhoogte. Door de kortste staanders aan te schaffen die voldoen aan de onmiddellijke vereisten voor opslaghoogte, is het niet meer mogelijk om in de toekomst plankniveaus toe te voegen of de vakhoogte te vergroten zonder de staanders te vervangen – het meest arbeidsintensieve en verstorende element van een aanpassing van een stellingsysteem. Door staanders op de maximale hoogte te specificeren die de vrije hoogte van het gebouw en de structurele classificatie toelaten, zelfs als de initiële configuratie alleen het onderste gedeelte van de staander gebruikt, blijft de toekomstige flexibiliteit behouden tegen marginale meerkosten. De meerkosten van een langere staander bedragen doorgaans 15-25% van de kosten van de staander, wat een klein deel is van de kosten van vervanging van de staander tijdens een toekomstige herconfiguratie.
Standaardisatie van de breedte en diepte van een stellingenpark maakt de uitwisselbaarheid van onderdelen tussen de stellingen mogelijk: balken, schappanelen en schoren van de ene eenheid kunnen zonder compatibiliteitsproblemen naar de andere worden verplaatst. Deze uitwisselbaarheid gaat verloren als er binnen de vloot verschillende normen voor vakbreedte worden gebruikt, zelfs binnen het productassortiment van dezelfde fabrikant. Faciliteiten met grote stellingen hebben er baat bij om voor elke stellingklasse (zwaar, middelzwaar, enzovoort) één standaard vakbreedte en -diepte vast te stellen en deze norm bij alle toekomstige aankopen af te dwingen, zelfs wanneer een niet-standaard afmeting een specifieke ruimtebeperking op korte termijn lijkt op te lossen.
Onze industriële heavy-duty boutloze stellingsystemen zijn ontworpen met uitwisselbaarheid van componenten als kernproductprincipe in ons hele assortiment. Staande sleufpatronen, afmetingen van liggerconnectoren en paneelondersteuningsgeometrieën zijn gestandaardiseerd over hoogte- en belastingsklassen waar de structurele vereisten dit toelaten. Dit betekent dat een faciliteit die zijn opslag uitbreidt of opnieuw configureert in de loop van de tijd componenten uit verschillende aankoopbatches kan mixen zonder compatibiliteitsproblemen. Met een jaarlijkse productiecapaciteit van 180.000 sets en consistente productienormen die over onze zes productielijnen worden gehandhaafd, blijven vervangings- en uitbreidingscomponenten beschikbaar en qua afmetingen consistent gedurende de levensduur van het geïnstalleerde systeem.
Ons professionele team
Staat klaar om u te ondersteunen.


 Fabrikanten van magazijnopslagrekken