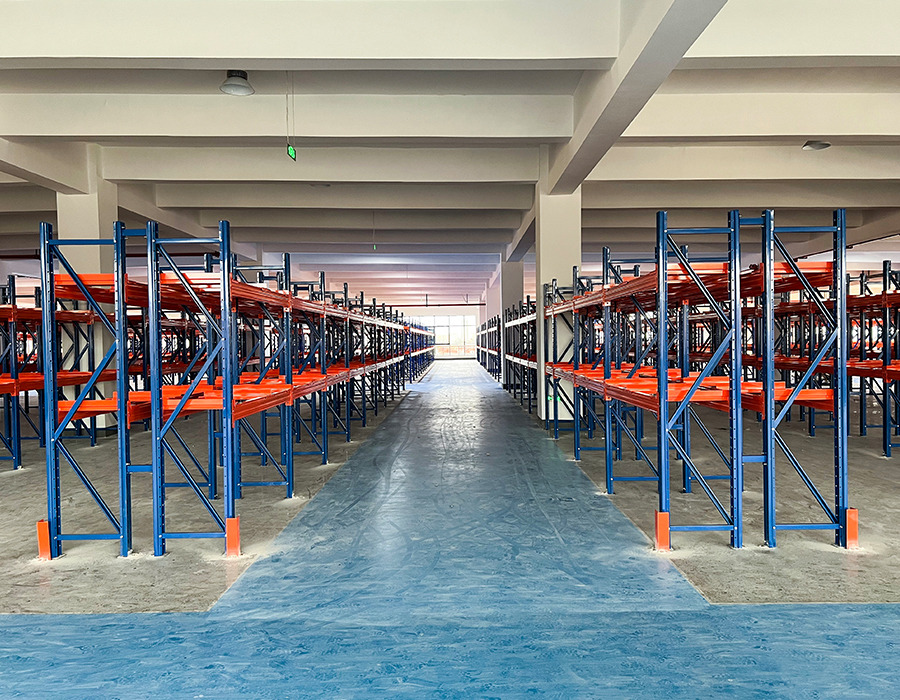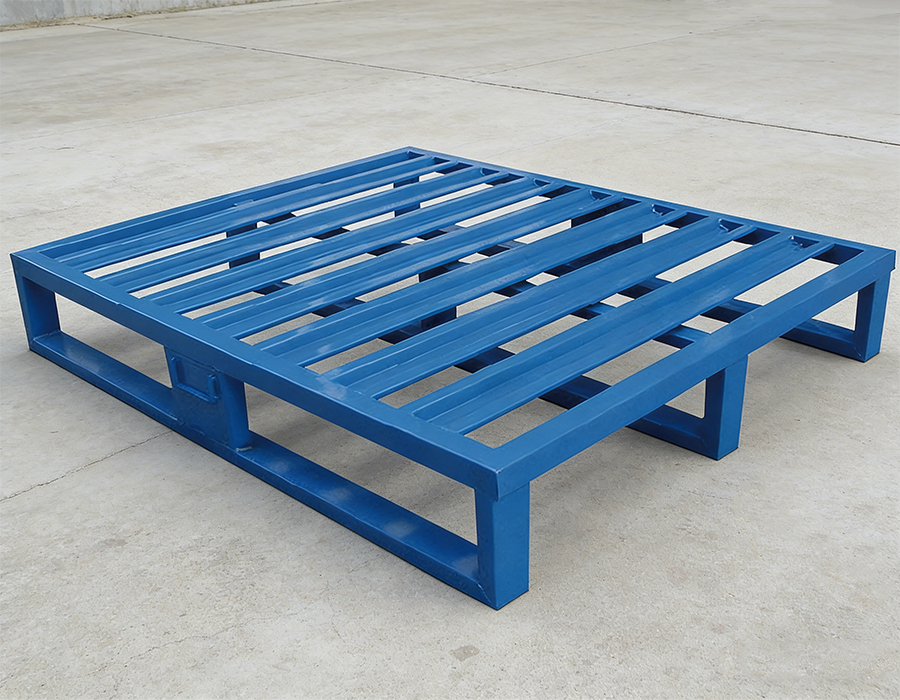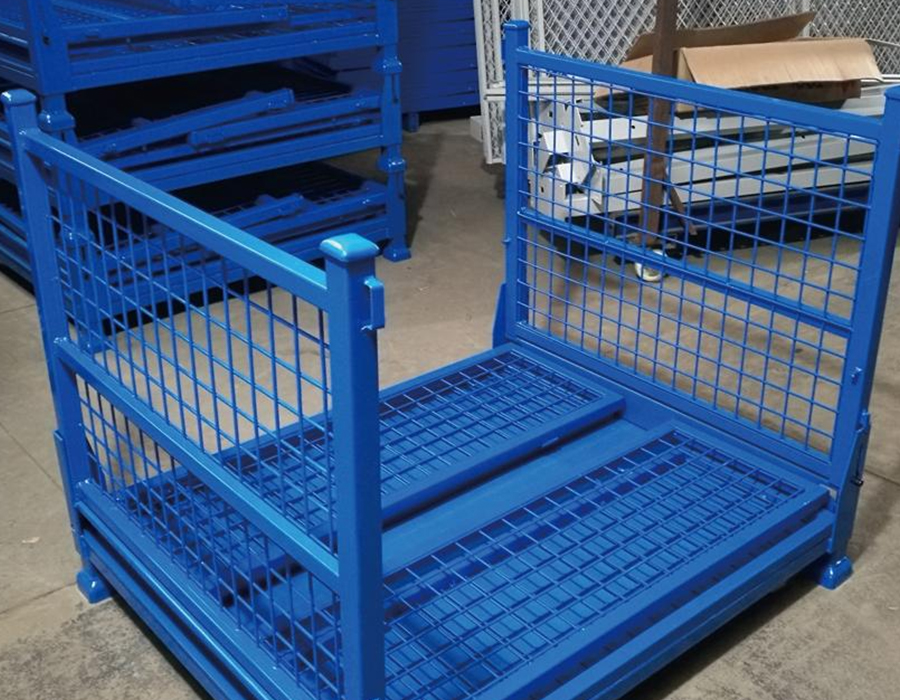
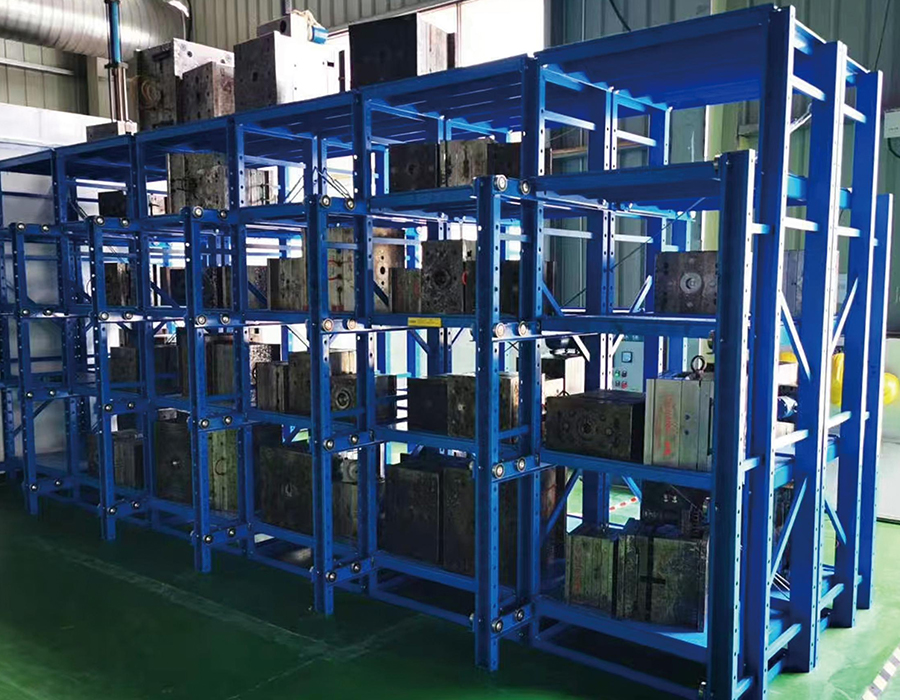
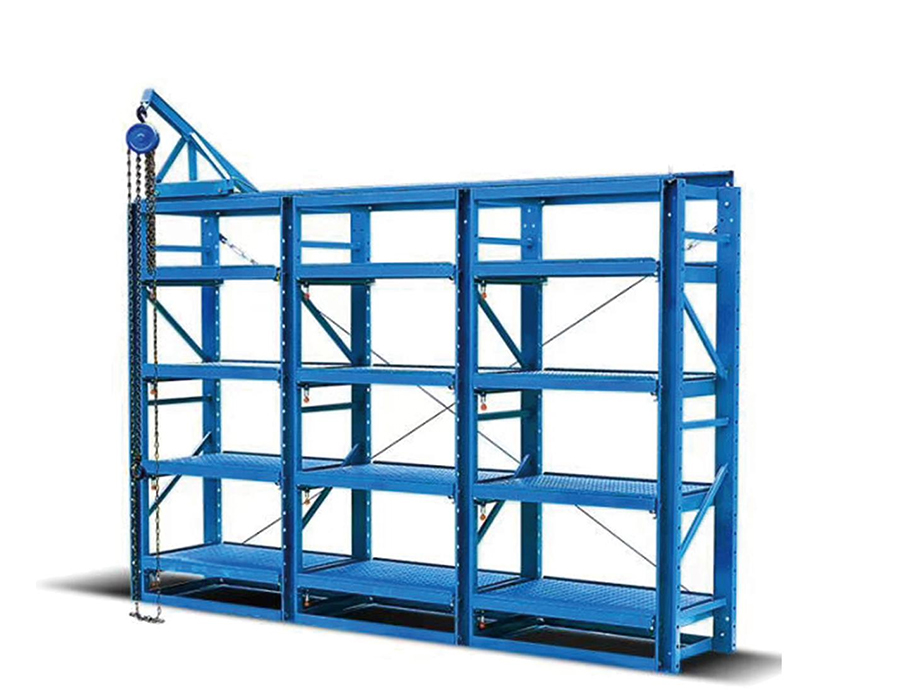
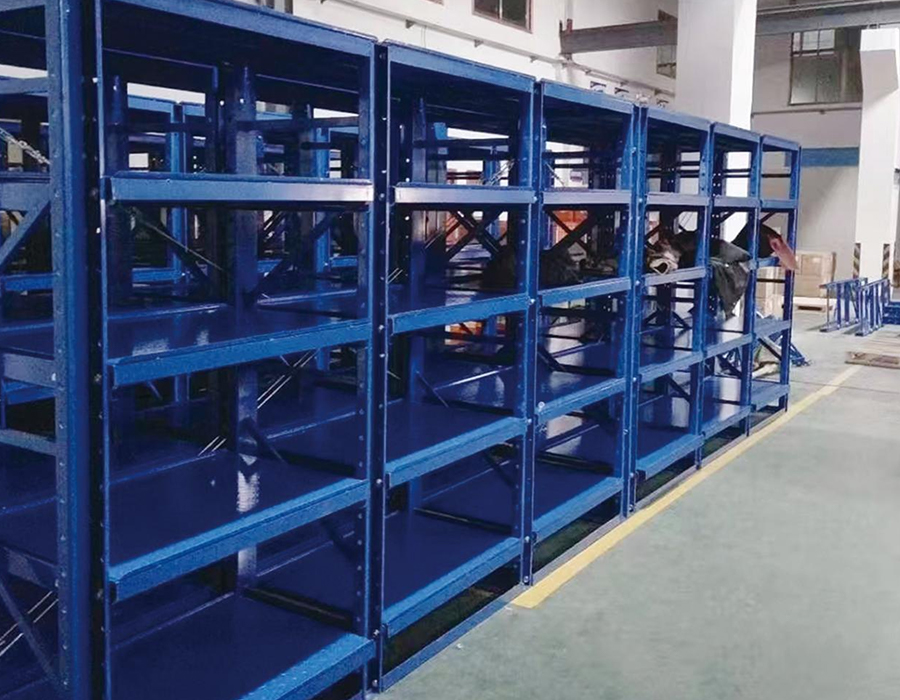
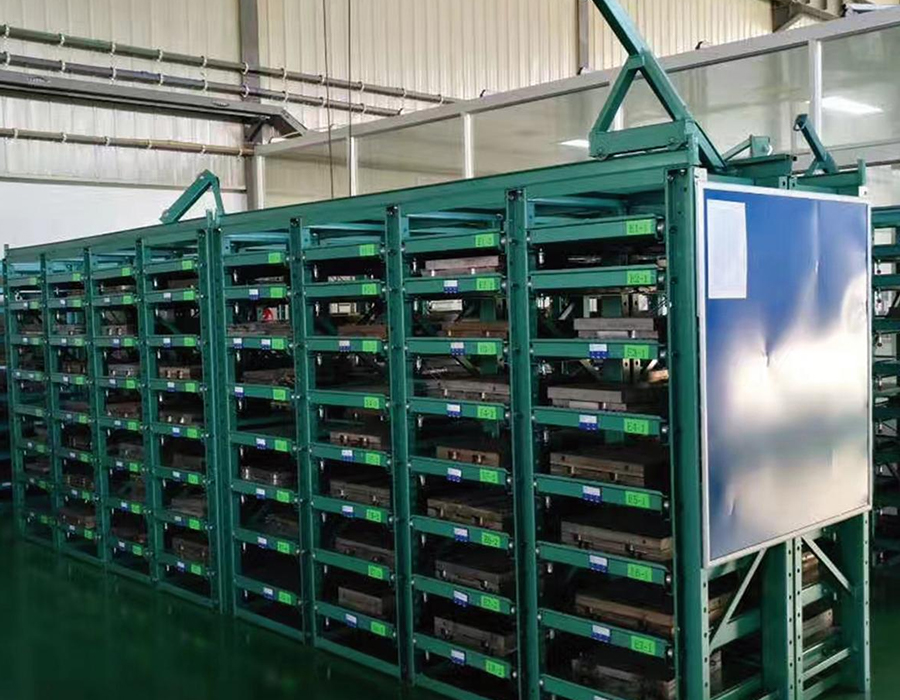
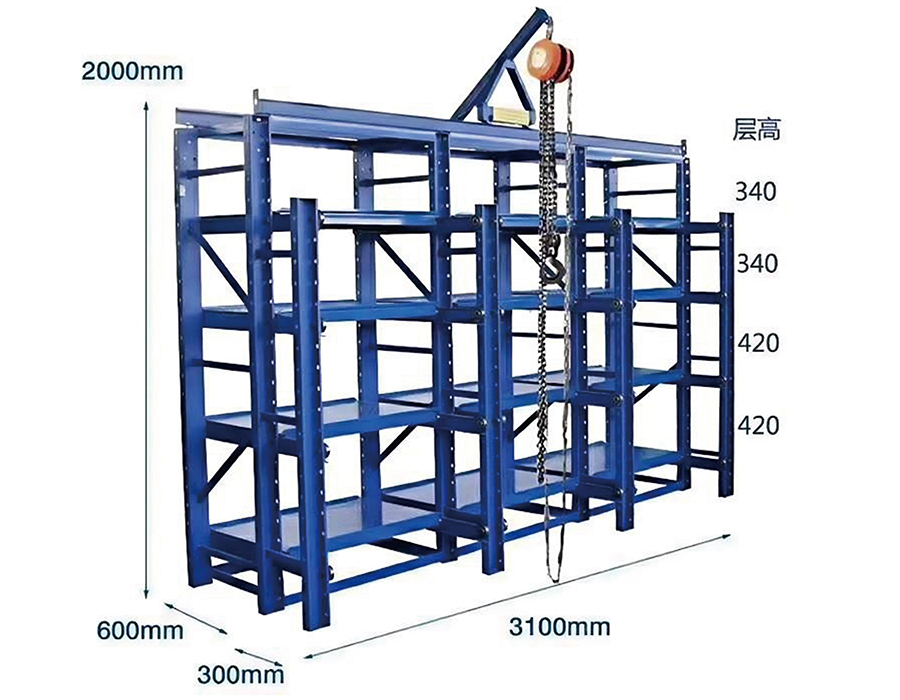
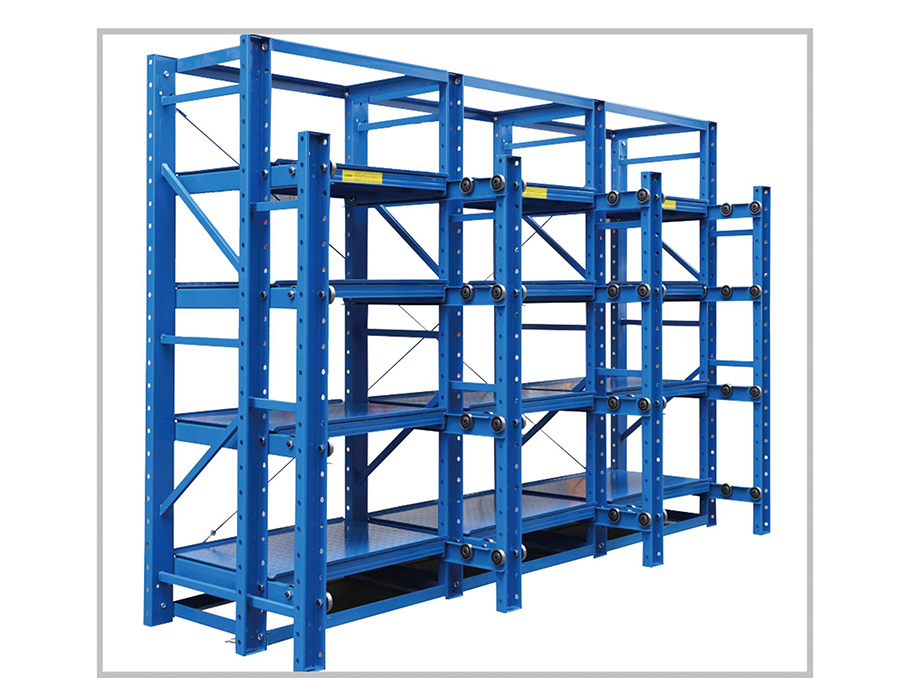
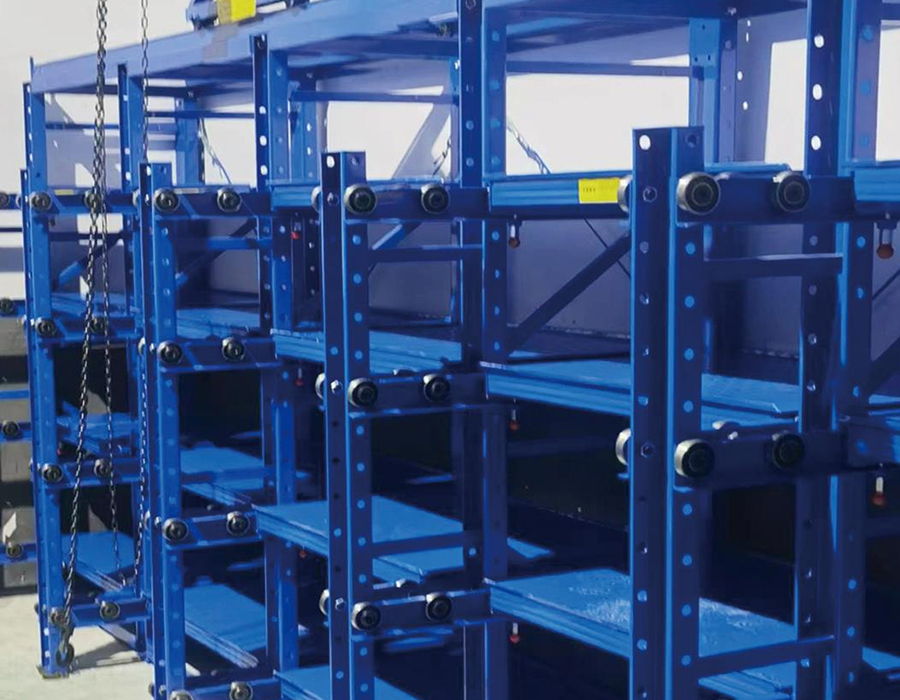
Ladevormige matrijsrekken zijn speciaal ontworpen opslagsystemen voor het georganiseerd opslaan, classificeren en ophalen van industriële gereedschappen, verkrijgbaar in halfopen en volledig open configuraties voor verschillende matrijsafmetingen, gewichten en toegangsfrequenties in een breed scala aan productieomgevingen.
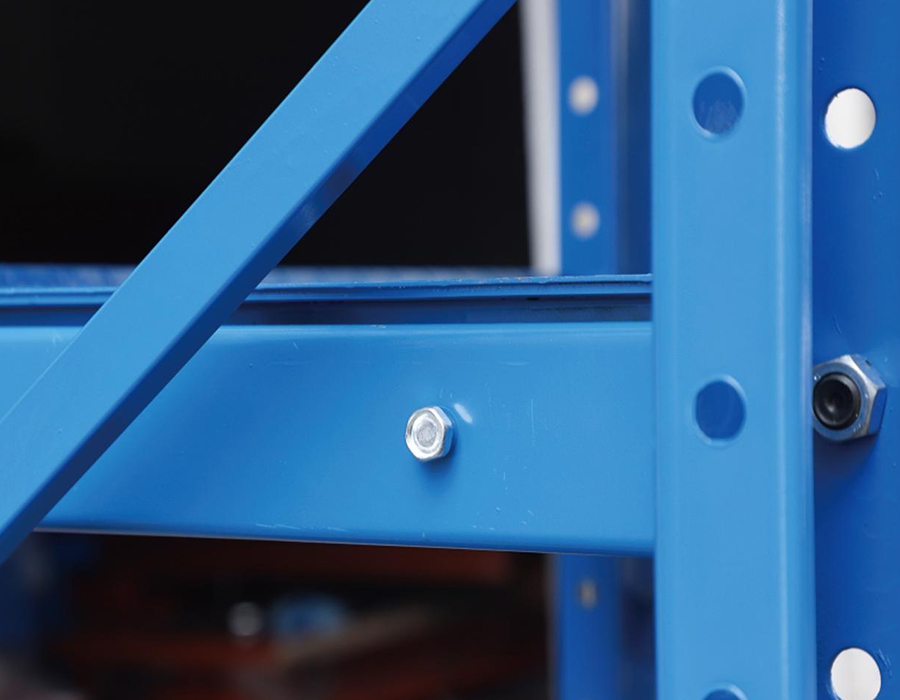
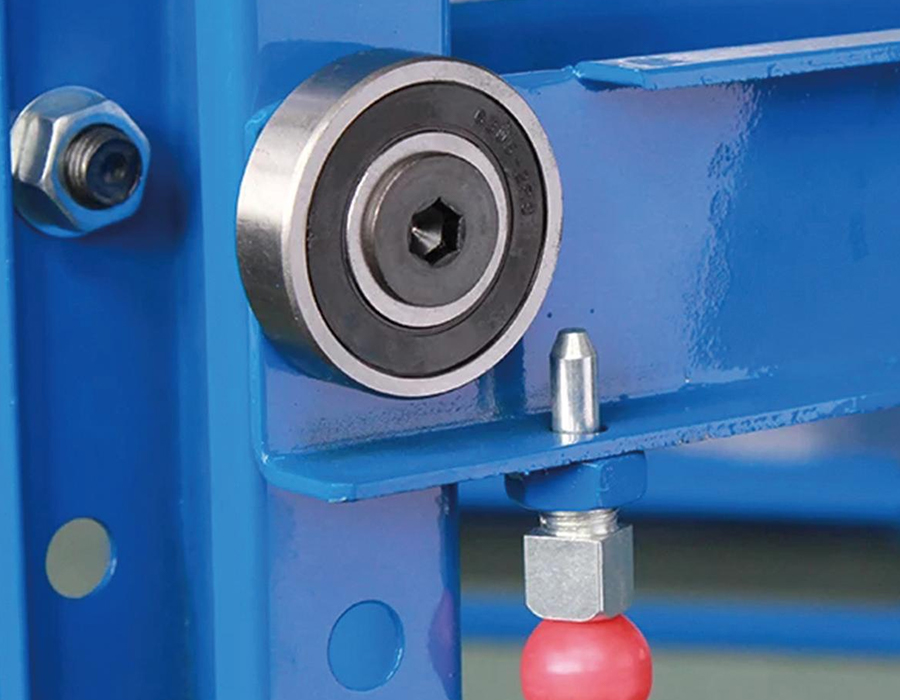
De primaire structuur bestaat uit zeer sterke stalen of koudgewalste stalen staanders en dwarsbalken, met nauwkeurig op schuifjes gemonteerde laden voor een soepele, moeiteloze bediening. Elke lade is voorzien van een positioneringsveiligheidsslot en anti-uitvalborgschroeven om de vormstabiliteit tijdens opslag te behouden en schade veroorzaakt door onbedoelde verplaatsing te voorkomen.
Het draagvermogen per lade varieert van 200 kg tot 3.000 kg; het volledig geopende heavy-duty model ondersteunt 1.200 kg per lade en wordt geleverd met een geïntegreerd hijsmechanisme voor laden en ophalen zonder bovenloopkranen of grote vorkheftrucks. Een vergrendelingsmechanisme voorkomt structureel dat meer dan één lade tegelijkertijd wordt uitgeschoven, waardoor het risico van instabiliteit van het zwaartepunt dat gepaard gaat met meerdere open lagen wordt geëlimineerd.
De roestbestendige, vocht- en stofremmende oppervlaktebehandeling beschermt opgeslagen gereedschap tegen aantasting door het milieu. Primaire toepassingen zijn onder meer mechanische productie, gereedschappen voor de automobielindustrie, spuitgieten en elektronicaproductie, wat een meetbaar hogere matrijswisselingsefficiëntie en lagere gereedschapsslijtage- en schadekosten oplevert.
Stel je een magazijn voor aan het einde van een dienst: pallets met afgewerkte goederen die wa...
Lees meerWanneer een vorkheftruck een volle pallet op een rekbalk laat vallen, krijgt de constructie me...
Lees meerAnhui Huijian Intelligent Equipment Co., Ltd. verwelkomde onlangs een delegatie van vertegenwoord...
Lees meerWaarom vormrekken een kernworkflowtool zijn In elke productieomgeving die afhankelijk is...
Lees meerWat zijn lichte boutloze rekken? Lichte, boutloze rekken is een soort opbergrek dat is o...
Lees meerIn een opslag zware lade-type schimmelrekken is het mechanisme voor het uitschuiven van de lade waar de grootste technische eisen zijn geconcentreerd – toch is dit het onderdeel dat het vaakst ondergespecificeerd wordt bij budgetaanbestedingen. Een matrijslade kan lasten dragen die variëren van 500 kg tot meer dan 5.000 kg, afhankelijk van de toepassing, en moet die last soepel uitstrekken over een afstand van 600–1.200 mm, zonder zijdelingse afbuiging, zonder vastlopen onder excentrische belasting en met een betrouwbare werking over duizenden cycli. Aan deze eisen kan niet worden voldaan door de standaard lichte ladegeleiders op te schalen.
De twee dominante typen uitbreidingssystemen die worden gebruikt in industriële matrijsrekken zijn stalen rollagers en geprofileerde geleidingsrailsystemen met recirculerende kogelwagens. Rollagerglijbanen maken gebruik van gehard stalen rollen die in koudgevormde kanalen lopen - ze zijn robuust, tolerant voor vervuiling en eenvoudig te onderhouden, maar hun draagvermogen per breedte-eenheid wordt beperkt door rolcontactspanning. Voor laden van meer dan 2.000 kg wordt een enkel paar rolgeleiders onpraktisch zonder extreem grote tussenruimte, wat op zijn beurt de totale vakbreedte van het rek vergroot. Geprofileerde geleidingsrailsystemen – in wezen lineaire bewegingsrails ontleend aan de machinegereedschapstechnologie – bereiken veel hogere dynamische belastingswaarden in een smallere doorsnede, maar ze zijn gevoeliger voor verkeerde uitlijning tijdens de installatie en vereisen schonere werkomgevingen om hun nominale levensduur te bereiken.
De kritische specificatieparameter is niet alleen het statische draagvermogen, maar ook het dynamische draagvermogen bij herhaalde verlengingscycli. Een schuifsysteem met een statische belasting van 3.000 kg kan een vermoeiingslevensduur hebben van slechts 20.000 volledige uittrekcycli bij die belasting – wat, in een matrijskamer met twee ploegen per dag, neerkomt op ongeveer twee tot drie jaar voordat de lagervervanging nodig is. Kopers moeten de dynamische belastingscycluswaardering opvragen en niet uitsluitend vertrouwen op het statische capaciteitscijfer bij het vergelijken van de specificaties van ladevormige matrijsrekken.
Het matrijsgewicht wordt bijna altijd vermeld als het nettogewicht van de matrijsconstructie zelf: de kern, de holteplaten en het uitwerpsysteem. Dit cijfer staat op de matrijskaarten en wordt door de meeste productiemanagers gebruikt bij het specificeren van de opslagvereisten. De werkelijke belasting die een vormrek van het ladetype moet dragen, is echter consistent hoger dan het nominale vormgewicht, soms met een aanzienlijke marge, vanwege de extra massa die zich ophoopt tijdens de opslagomstandigheden.
Verschillende factoren dragen in de praktijk bij aan deze ondertelling:
Een betrouwbare ontwerppraktijk is om bij het specificeren van de ladecapaciteit een factor van 1,25× toe te passen op het nominale matrijsgewicht, en dat te beschouwen als de minimale werklast in plaats van het maximum. Onze opslag heavy duty lade-type schimmelrekken zijn beoordeeld en getest op hun aangegeven werklast, waarbij volledige veiligheidsfactoren zijn toegepast - waarbij rekening wordt gehouden met de reële belastingsomstandigheden die cijfers over het nominale matrijsgewicht routinematig missen.
De oppervlakteconfiguratie van een matrijsreklade wordt zelden besproken in aanbestedingsgesprekken, maar heeft een directe invloed op de toestand van de matrijs tijdens de opslag, het gebruiksgemak en de tijd die nodig is voor het ophalen en voorbereiden van de matrijs. Een platte stalen plaat – het meest voorkomende ladeoppervlak – is eenvoudig te vervaardigen en algemeen geschikt, maar is niet het optimale oppervlak voor elk vormtype of elke opslagduur.
De vlakke plaat met volledige dekking biedt een maximaal contactoppervlak en is geschikt voor mallen met vlakke, machinaal bewerkte basisoppervlakken. Het belangrijkste specificatieprobleem is de tolerantie voor de vlakheid van het oppervlak: een ladeplaat die onder volledige belasting meer dan 3-5 mm doorbuigt, creëert een ongelijkmatige ondersteuningsconditie die spanning kan veroorzaken in matrijsbasisplaten die niet zijn ontworpen voor driepuntsbelasting. Ribben moeten zo worden georiënteerd dat de doorbuiging in het midden van de overspanning onder de voetafdruk van de matrijs wordt geminimaliseerd. Hiervoor moet het zwaartepunt van de matrijs ten opzichte van de lade bekend zijn, en niet alleen het totale gewicht.
Stalen latten- of staafroosteroppervlakken zorgen ervoor dat koelvloeistof, snijvloeistof en resten van het loslaatmiddel door de lade kunnen wegvloeien in plaats van zich op het platformoppervlak te verzamelen. Dit is vooral waardevol in faciliteiten waar schimmels de opslag binnenkomen zonder volledige reiniging. Het structurele compromis is dat geconcentreerde belastingen van mallen met een kleine footprint op individuele staven rusten in plaats van zich over een plaat te verdelen, waardoor de lokale spanning op de contactpunten toeneemt en mogelijk zachte maloppervlakken worden gemarkeerd als de staafsteek te grof is.
Voor faciliteiten waar hoogwaardige precisiematrijzen met strenge maateisen worden opgeslagen, kunnen laden worden uitgerust met machinaal bewerkte plaatsingsblokken of verstelbare V-blokken die de mal in een gedefinieerde richting registreren. Dit voorkomt dat de matrijs verschuift tijdens het uitschuiven van de lade – een reëel risico bij zware matrijzen op gladde vlakke platen – en zorgt ervoor dat hijsapparatuur de matrijsliftpunten consistent kan aangrijpen zonder herpositionering. De extra fabricagekosten voor het lokaliseren van kenmerken worden doorgaans binnen het eerste jaar terugverdiend door de kortere verwerkingstijd en het elimineren van herinspectie na door opslag veroorzaakte verplaatsing.
Een volledig uitgeschoven lade met daarin een matrijs van 3.000 kg vertegenwoordigt een van de hoogste lokale belastingseisen in elk magazijnopslagsysteem. Het vrijdragende moment dat wordt gegenereerd door volledige uittrekking (het product van het vormgewicht en de uitschuifafstand vanaf de voorkant van het rek) moet volledig worden opgevangen door het ladegeleidingssysteem en via de schuifmontagestructuur terug worden overgebracht naar het rekframe. Als dit belastingspad wordt onderbroken door een defecte geleider, een scheur in de montagebout of een lasscheur, is het gevolg een plotselinge ongecontroleerde daling van het volledige ladegewicht.
Reksystemen die zijn ontworpen zonder structurele redundantie zijn afhankelijk van de integriteit van één enkel belastingspad via het verlengingsmechanisme. Het toevoegen van redundantie betekent het inbouwen van secundaire ondersteuningselementen die alleen ingrijpen bij een storing, waardoor een catastrofale daling wordt voorkomen zonder actief te zijn onder normale bedrijfsomstandigheden. De meest praktische redundantiemaatregelen die worden gebruikt bij het ontwerpen van lades voor zwaar gebruik zijn onder meer:
Het specificeren van redundantiefuncties verhoogt de kosten (doorgaans 12 tot 18% van de kosten van het lademechanisme), maar dit is de juiste vergelijkingsbasis, niet de totale rackkosten. Tegenover de aansprakelijkheid en operationele verstoring van een schimmelval waarbij gereedschap ter waarde van honderdduizenden yuan betrokken is, zijn de technische investeringen eenvoudig te rechtvaardigen.
De efficiëntie van het identificeren en ophalen van matrijzen is een terugkerend operationeel knelpunt in faciliteiten die meer dan 30 tot 50 matrijzen opslaan, zelfs als het fysieke opslagsysteem goed is ontworpen. Het inherente voordeel van het lade-type matrijsrek – dat elke matrijs zijn eigen speciale lade in beslag neemt die individueel kan worden uitgenomen en geïnspecteerd – wordt alleen volledig gerealiseerd wanneer het identificatiesysteem ervoor zorgt dat de juiste lade kan worden gelokaliseerd zonder meerdere laden achter elkaar te openen.
Fysieke etikettering is de basis: een etikethouder gemonteerd aan de voorzijde van elke lade, zichtbaar wanneer u de gangzijde van het rek nadert. De praktische vereiste is dat labels leesbaar moeten blijven in de vormkameromgeving; olienevel, vochtigheid en incidentele schokken maken papieren labels in plastic houders na zes tot twaalf maanden onbetrouwbaar. Roestvrijstalen gegraveerde tags of geanodiseerde aluminium platen met lasergemarkeerde inhoud zijn de juiste specificatie voor omgevingen met regelmatige blootstelling aan koel- of losmiddelen.
RFID-integratie op ladeniveau wordt steeds vaker toegepast in faciliteiten waar matrijzen worden beheerd met korte productiecycli en frequente wisselingen. Een RFID-tag ingebed in of bevestigd aan de voorkant van de lade wordt gelezen door een vaste antenne aan de voorkant van het rackpad of door een handlezer, waardoor de fysieke ladelocatie wordt gekoppeld aan de matrijsbeheerdatabase zonder handmatig scannen. De belangrijkste integratievereiste is dat de positie van de RFID-tag consistent moet blijven in alle laden van het systeem. Een variatie van meer dan 20-30 mm vanaf het midden van de antenneleeszone vermindert de leesbetrouwbaarheid in omgevingen met veel metaal, waar signaalreflectie al een uitdaging is. Met onze interne R&D-mogelijkheden en aanpasbare ladefabricage zijn we in staat om RFID-compatibele ladefronten met gestandaardiseerde labelvakken te ontwerpen als een in de fabriek geïntegreerde optie in plaats van als retrofit.
Barcode- en QR-codesystemen nemen de middenweg in: lagere infrastructuurkosten dan RFID en duurzamer dan papieren etiketten wanneer ze worden afgedrukt op polyester met een metalen achterkant en UV-stabiele inkt. Een handscanner gekoppeld aan een tablet of mobiele WMS-terminal maakt locatiebevestiging mogelijk voordat de lade wordt uitgetrokken, waardoor het risico wordt verkleind dat de verkeerde mal wordt opgehaald in een faciliteit waar meerdere op elkaar lijkende gereedschapssets zijn opgeslagen.
Ladevormige matrijsreksystemen, vooral die welke zijn geconfigureerd voor meerdere lagen zware matrijzen, genereren vloerbelastingsconcentraties die vaak groter zijn dan wat standaard magazijnvloerplaten kunnen ondersteunen zonder technische tussenkomst. Een matrijsrek met twee niveaus, waarin in elk van de zes laden per vak 3.000 kg matrijzen kan worden opgeslagen, heeft een potentiële totale vaklast van 36.000 kg (exclusief het gewicht van de rekconstructie), verdeeld over vier voetplaten. De vloerdruk onder elke voetplaat kan hoger zijn dan 80-100 ton per vierkante meter als de voetplaten klein zijn en de betonplaat dun.
De eerste stap in elk planningsproces voor de installatie van mallenrekken is het verkrijgen van de vloerbelastingcertificering van de bouwkundig ingenieur voor het installatiegebied - niet de algemene specificatie van de vloercapaciteit van het gebouw, wat doorgaans een nominale, gelijkmatig verdeelde belasting is die geen puntbelastingsgedrag weerspiegelt. Puntbelastingen onder stellingbasisplaten gedragen zich anders dan verdeelde belastingen in termen van ponsschuifspanning in de plaat, en oudere magazijnvloeren die zijn ontworpen voor 5 ton per vierkante meter verdeelde belasting kunnen kwetsbaar zijn voor ponsfouten onder een geconcentreerde grondplaatbelasting van 20 ton, zelfs als het totale gewicht binnen de verdeelde capaciteit valt.
Waar de vloercapaciteit marginaal is, omvatten de praktische oplossingen:
Corrosie van matrijsoppervlakken tijdens opslag is een van de kostbaarste en meest vermijdbare vormen van schade aan gereedschap in productiefaciliteiten, maar wordt vaak uitsluitend toegeschreven aan het onvoldoende aanbrengen van corrosieremmers in plaats van te worden onderzocht als een probleem met de opslagomgeving. Het ontwerp van het ladevormige mallenrek beïnvloedt de micro-omgeving rond opgeslagen mallen op een manier die de oxidatie van het oppervlak versnelt of vertraagt, onafhankelijk van welke roestremmende verbinding vóór opslag op het maloppervlak wordt aangebracht.
Condensatie is de voornaamste oorzaak van corrosie in de meeste schimmelopslagomgevingen. Matrijzen met een grote thermische massa – vooral grote spuitgietgereedschappen die worden bewaard na warme productiecycli – koelen langzaam af en passeren het dauwpunt van de omgevingslucht naarmate hun oppervlaktetemperatuur daalt. Als de lucht rondom de matrijs in een gesloten of halfgesloten lade een beperkte circulatie heeft, condenseert vocht op het matrijsoppervlak en blijft het gedurende langere tijd in contact. Rekontwerpen met gesloten ladebehuizingen – massieve zijpanelen en bovendeksels – creëren stilstaande luchtzakken die dit effect verergeren in vergelijking met open-frame rekken die omgevingsluchtcirculatie rond opgeslagen mallen mogelijk maken.
Praktische ontwerpkenmerken die het corrosierisico bij het opslaan van matrijzen in lades verminderen, zijn onder meer:
Wat het rackontwerp niet kan compenseren, is een ontoereikende oppervlaktebehandeling vóór opslag. Een dampfase-corrosieremmer (VCI)-folie, roestwerende olie aangebracht op alle ongeverfde oppervlakken en afgedichte scheidingslijnbescherming blijven de belangrijkste verdediging tegen schimmelcorrosie tijdens opslag. De bijdrage van het rek is het creëren van omstandigheden waarin deze behandelingen effectief kunnen werken - wat betekent dat condensatie, vervuiling en contacttijd met gepoold vocht worden geminimaliseerd in plaats van simpelweg een droge vloer te bieden waar de schimmel op kan zitten.
De verplaatsing van ladeverlengingen is een specificatieparameter die vaak wordt ingesteld op een rond getal – 600 mm, 800 mm of volledige uitschuifbaarheid – zonder een systematische analyse van de werkelijke reisafstand die nodig is voor het veilig optillen en hanteren van mallen in de specifieke faciliteit. Een te weinig gespecificeerde reisafstand is een veelvoorkomende bron van handlingproblemen en letselrisico; een overgespecificeerde reisafstand vergroot het vrijdragende moment op het geleidingssysteem en kan de structurele capaciteit van het rek voor een gegeven vormgewicht overschrijden.
De minimaal vereiste verplaatsingsafstand van de lade wordt bepaald door de geometrie van de matrijs, het type hefapparatuur dat wordt gebruikt en de beschikbare vrije ruimte vóór het rek. De geldende berekening omvat drie variabelen:
Een systematische aanpak bestaat uit het maken van een tekening op schaal van de volledig uitgeschoven lade met de mal op zijn plaats, waarbij de geometrie van de kraanhaak en de gangpadbegrenzing over elkaar heen wordt gelegd, en wordt gecontroleerd of aan de eisen voor hijsvrijheid en uitgang aan het gangpad wordt voldaan op de geselecteerde reisafstand. Deze tekenoefening duurt minder dan een uur en elimineert de meest voorkomende klacht na installatie over lade-achtige vormrekken: dat de lade niet ver genoeg uitschuift voor een veilige kraankoppeling met het gereedschap.
Ons professionele team
Staat klaar om u te ondersteunen.


 Fabrikanten van magazijnopslagrekken