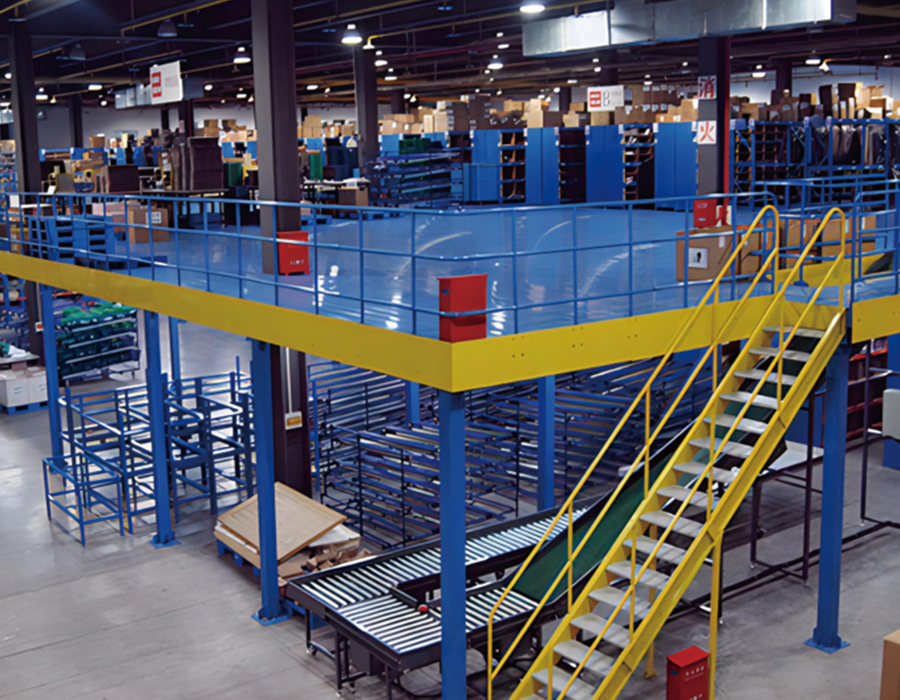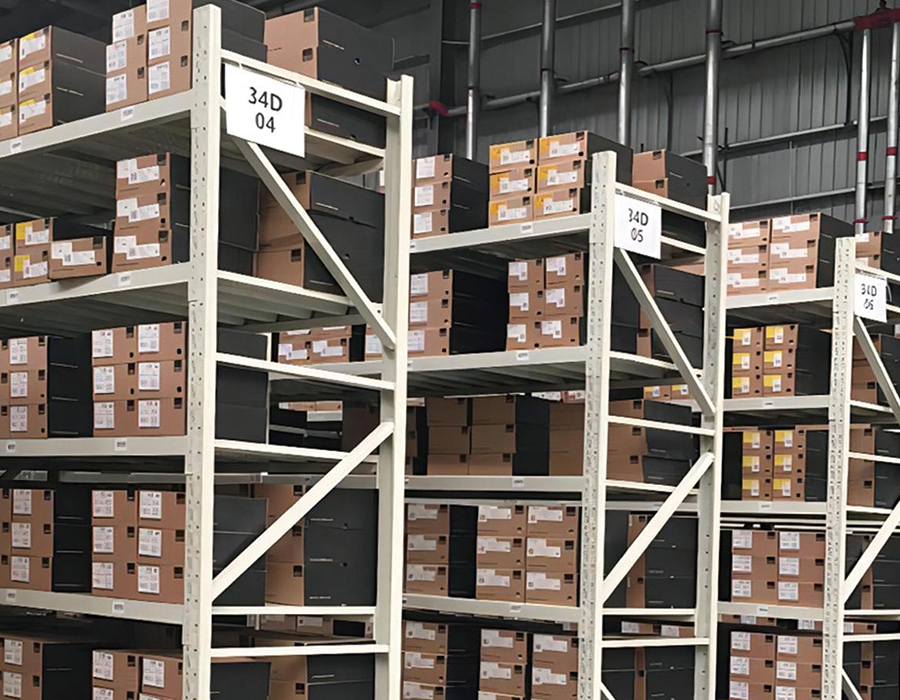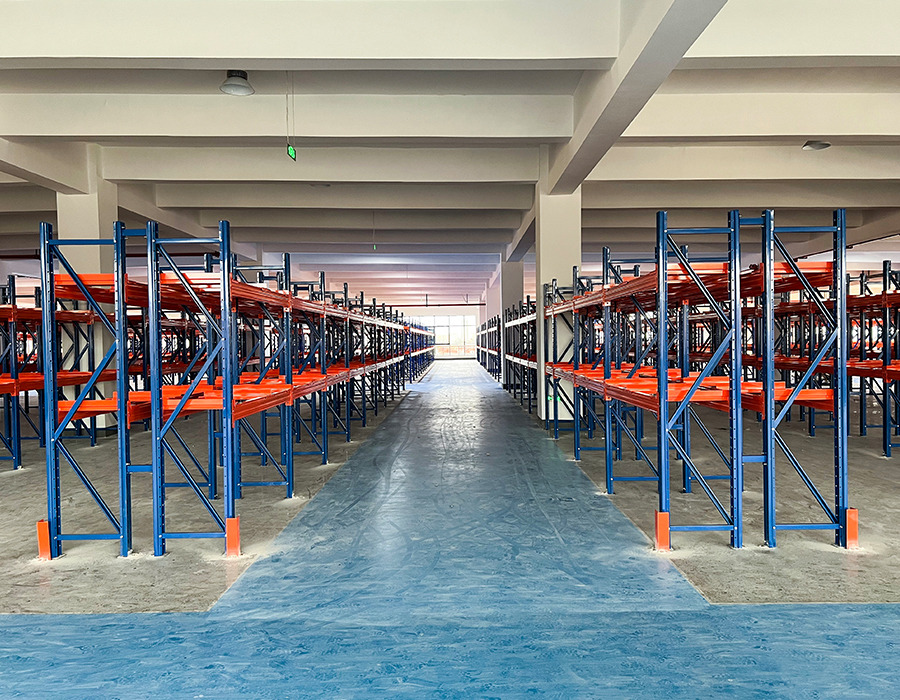
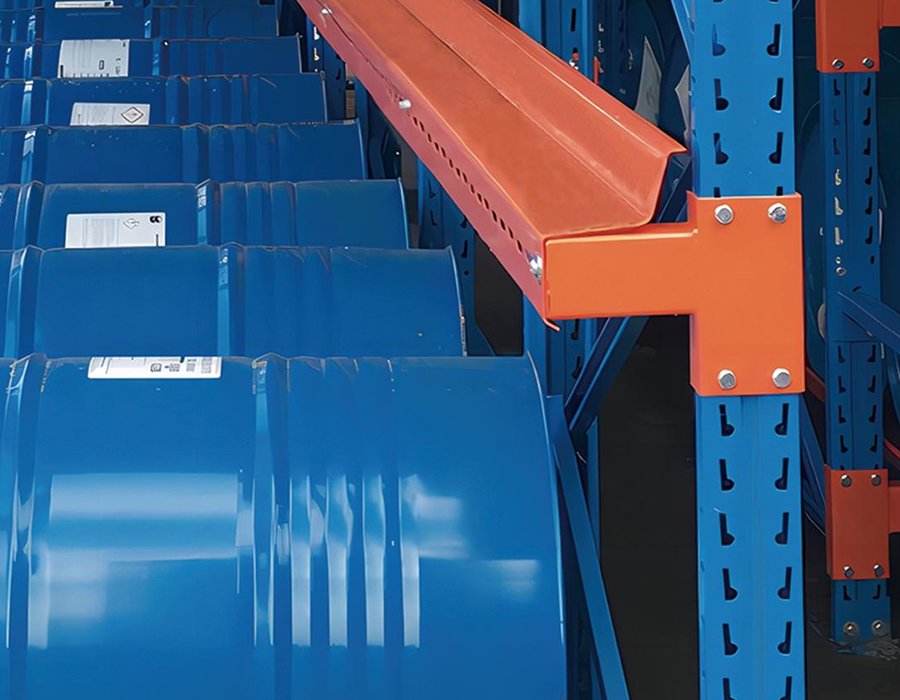
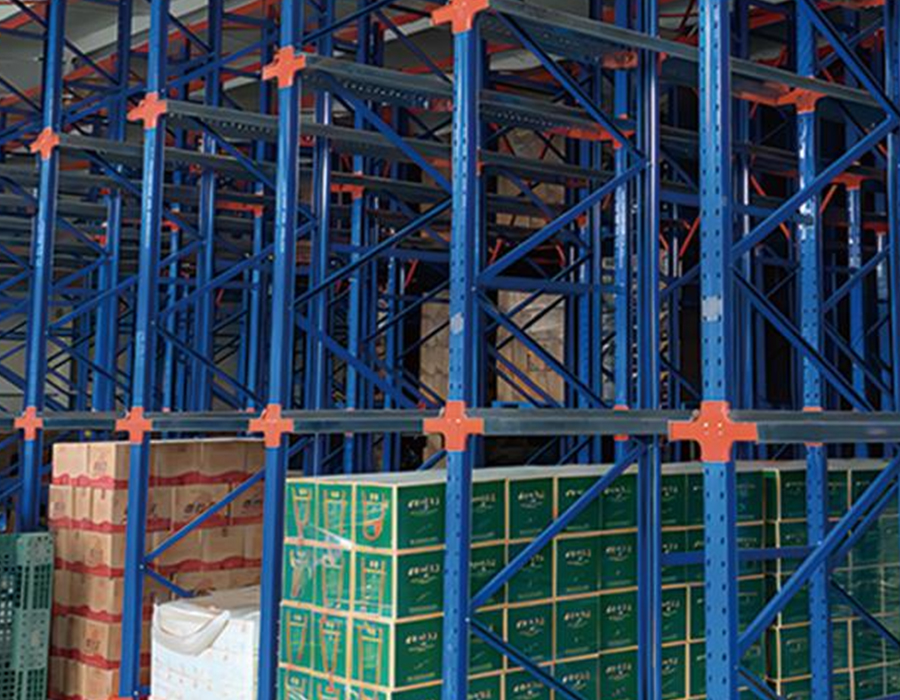
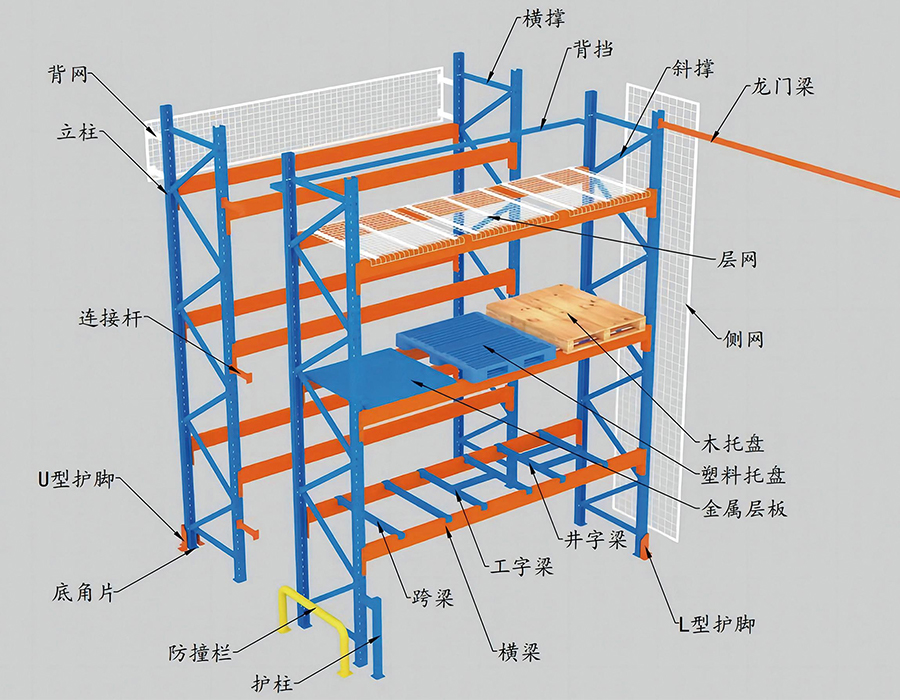
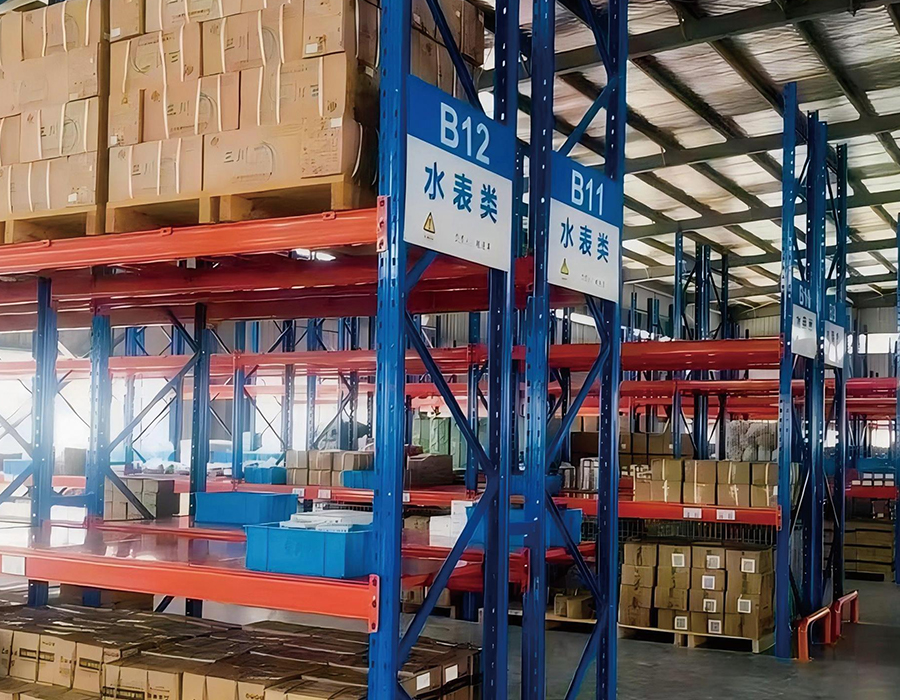
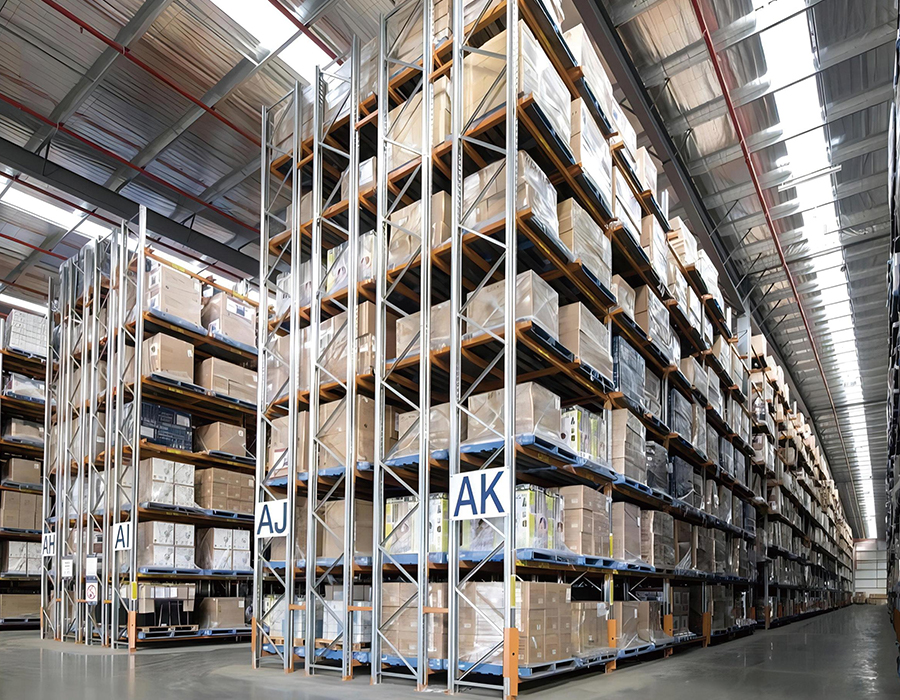
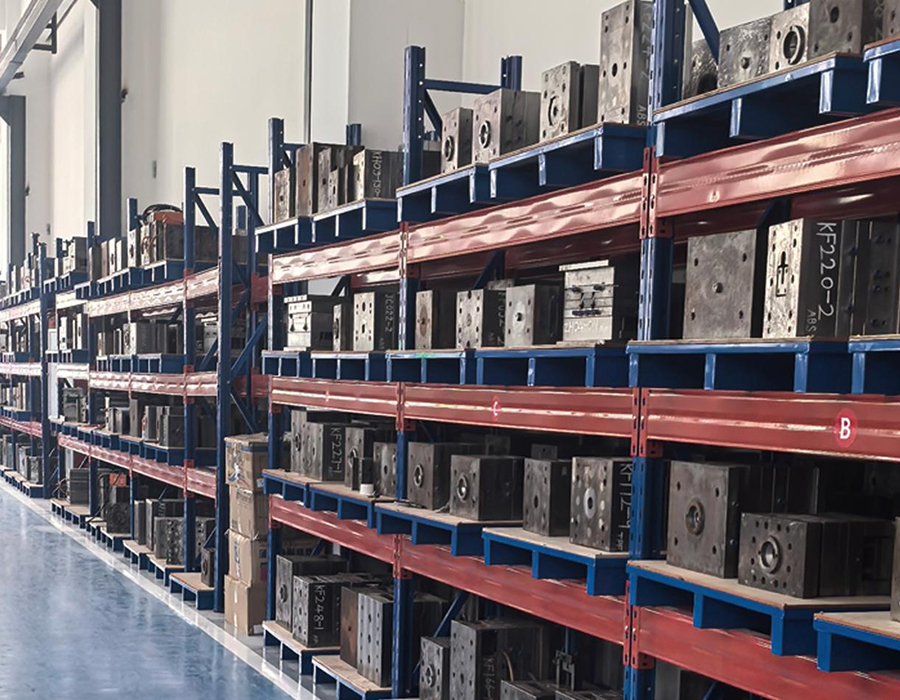
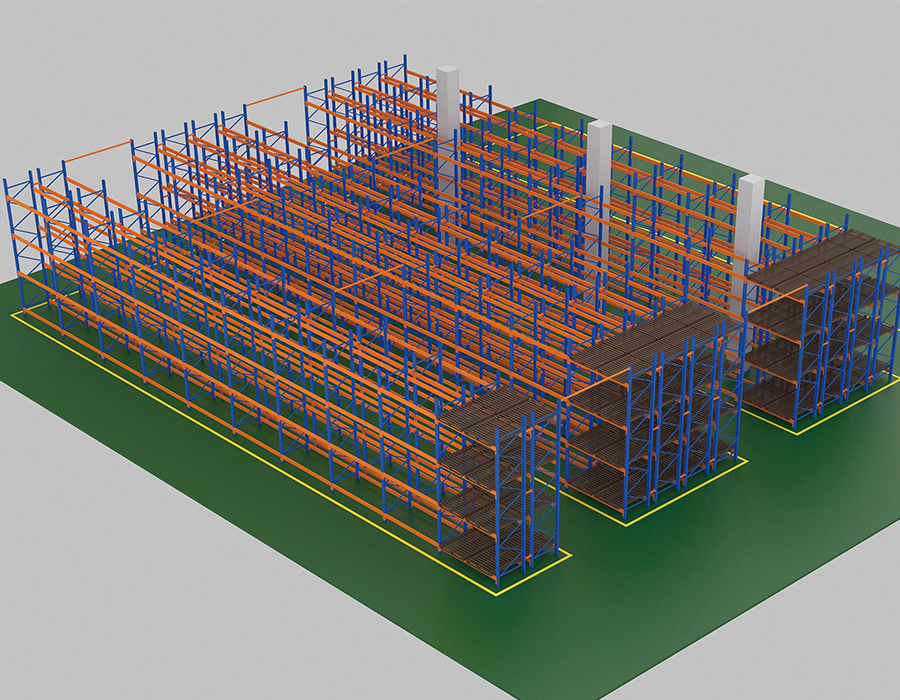
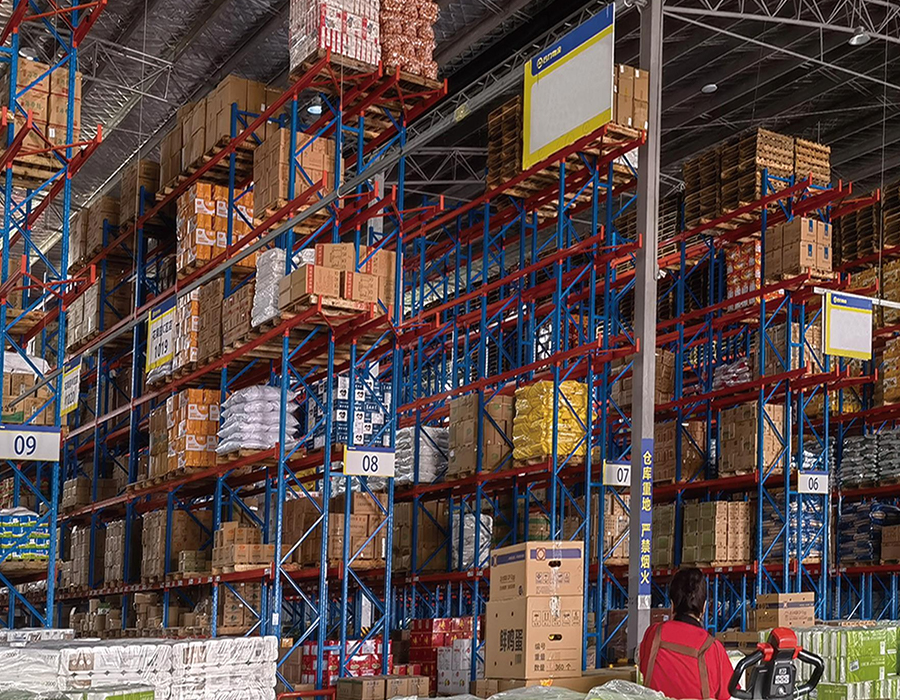
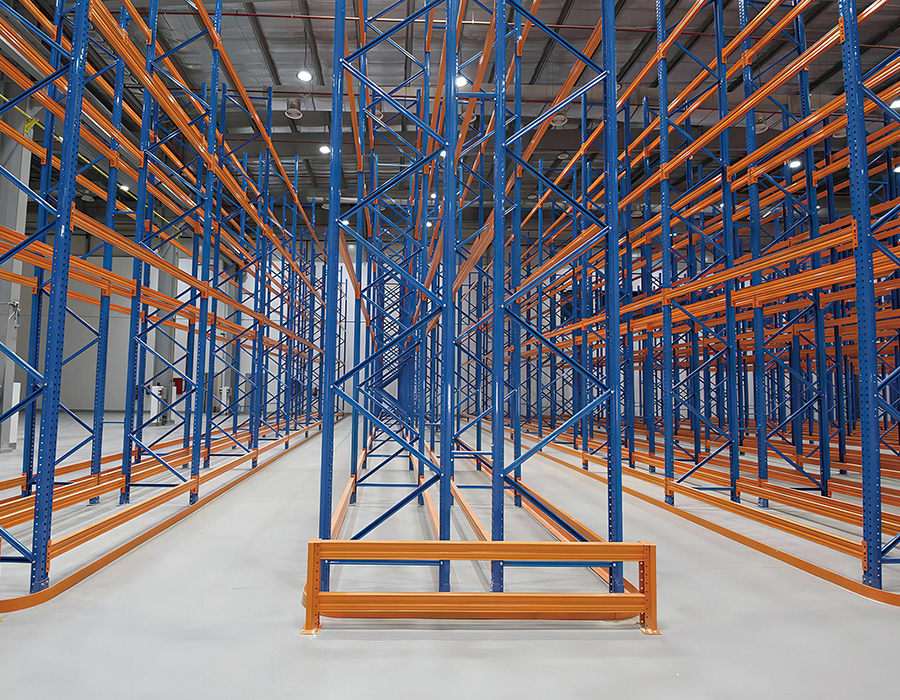
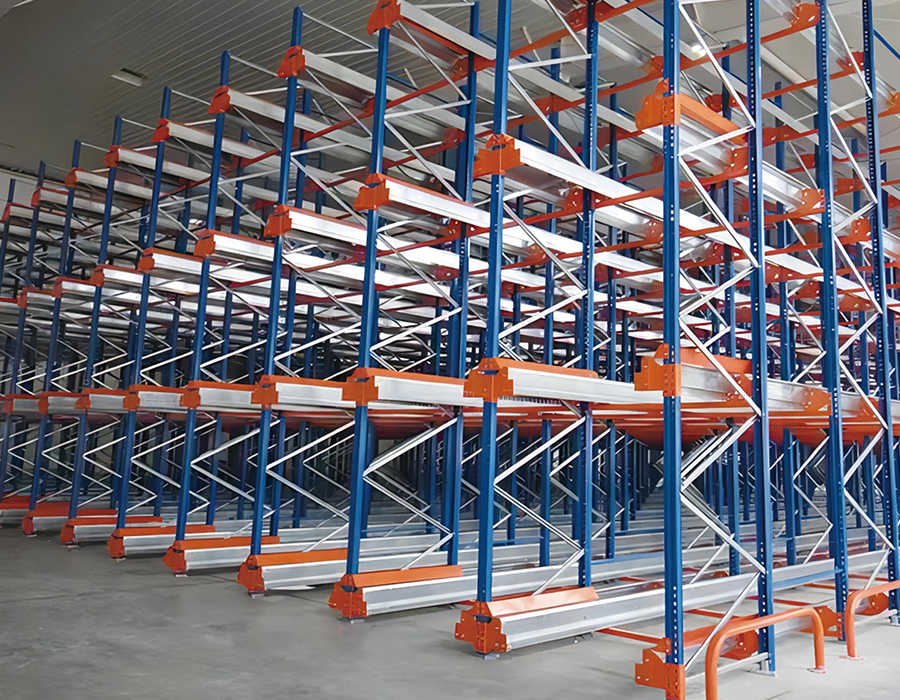
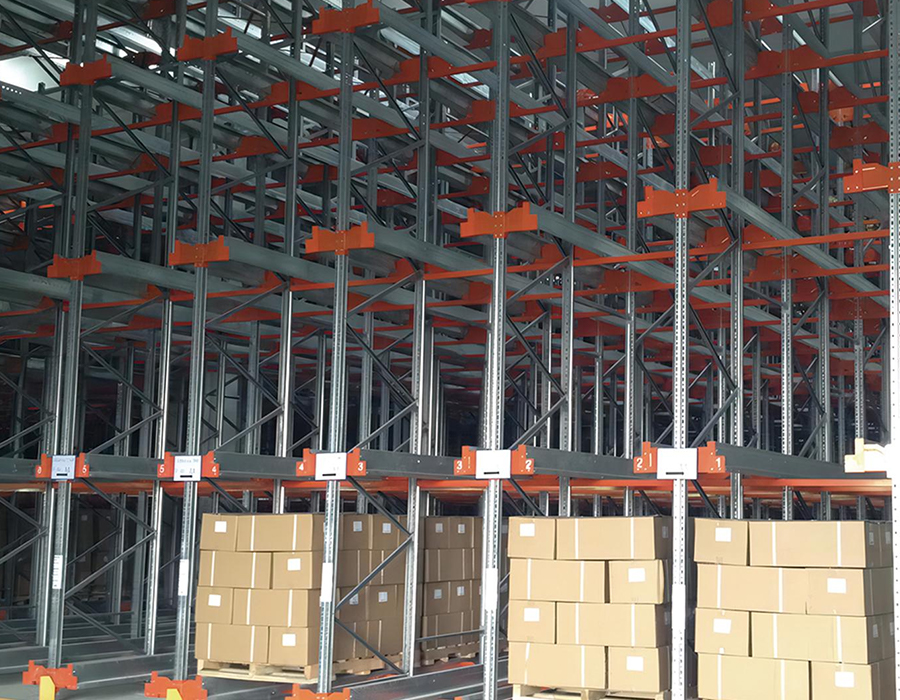
Palletstellingen voor zwaar gebruik omvatten een volledig assortiment opslagsystemen van industriële kwaliteit die rond de pallet zijn gebouwd als de primaire opslageenheid – inclusief selectieve, dubbel diepe, zeer smalle gangpaden, radioshuttle- en drive-in-configuraties – waardoor oplossingen op maat mogelijk zijn, van standaard magazijnen tot geautomatiseerde distributiecentra met hoge dichtheid.
Maximale opslaghoogtes variëren van 10 m tot 15 m, afhankelijk van het systeemtype, waarbij het ruimtegebruik voor het hele productassortiment 40% tot 70% bedraagt. De systemen ondersteunen FIFO, LIFO en voorraadrotatie met willekeurige toegang om te voldoen aan de verschillende dichtheids- en doorvoervereisten van verschillende industrieën en operationele modellen.
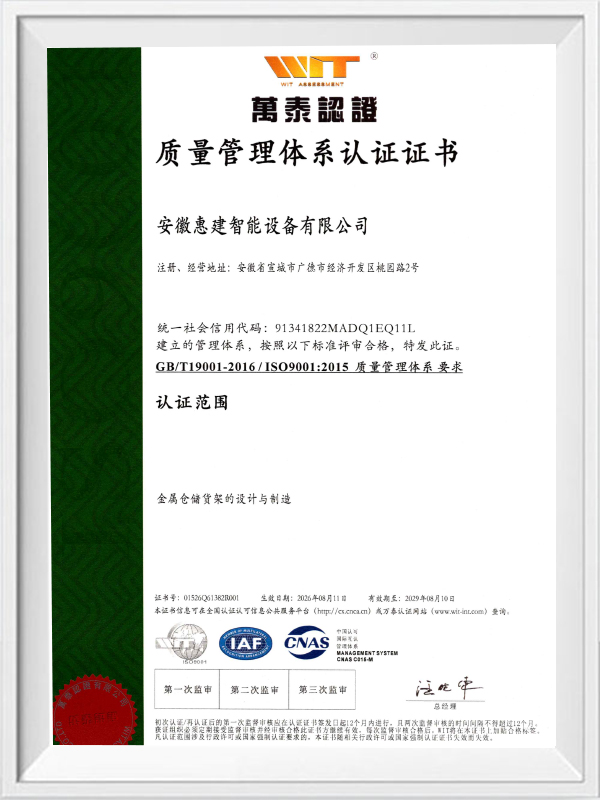
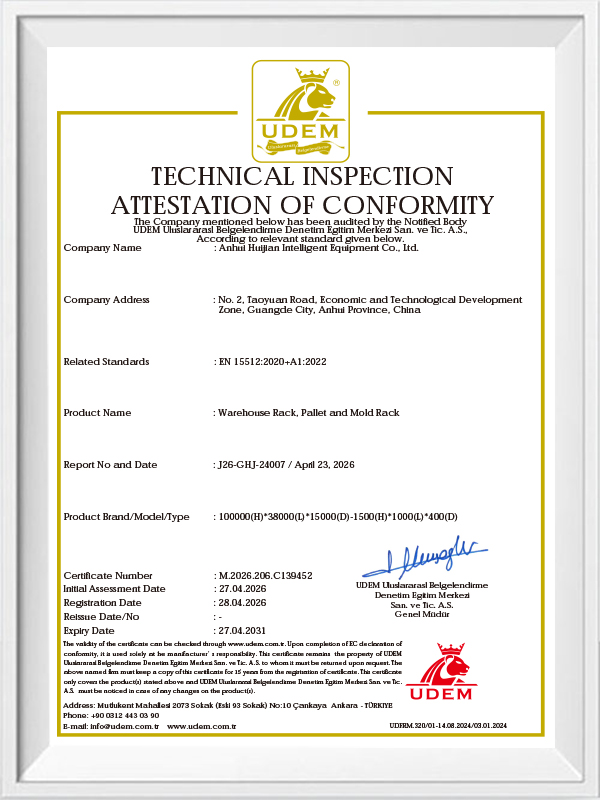
Alle producten worden vervaardigd onder een ISO 9001-gecertificeerd kwaliteitsmanagementsysteem, met strenge inspecties van binnenkomend staal, bewezen corrosiewerende oppervlaktebehandeling en structurele belastingsontwerpen die voldoen aan de nationale veiligheidsnormen voor magazijnstellingen - waardoor betrouwbare prestaties op de lange termijn onder intensieve bedrijfsomstandigheden worden gegarandeerd.
Het assortiment wordt op grote schaal toegepast in e-commerce, FMCG, productie, farmaceutische producten, tabak en koelketenlogistiek en kan naadloos worden geïntegreerd met reachtrucks, revolvertrucks, radioshuttles en geautomatiseerde opslag- en ophaalsystemen, en vormt de essentiële structurele ruggengraat van elk magazijnproject.
| | |
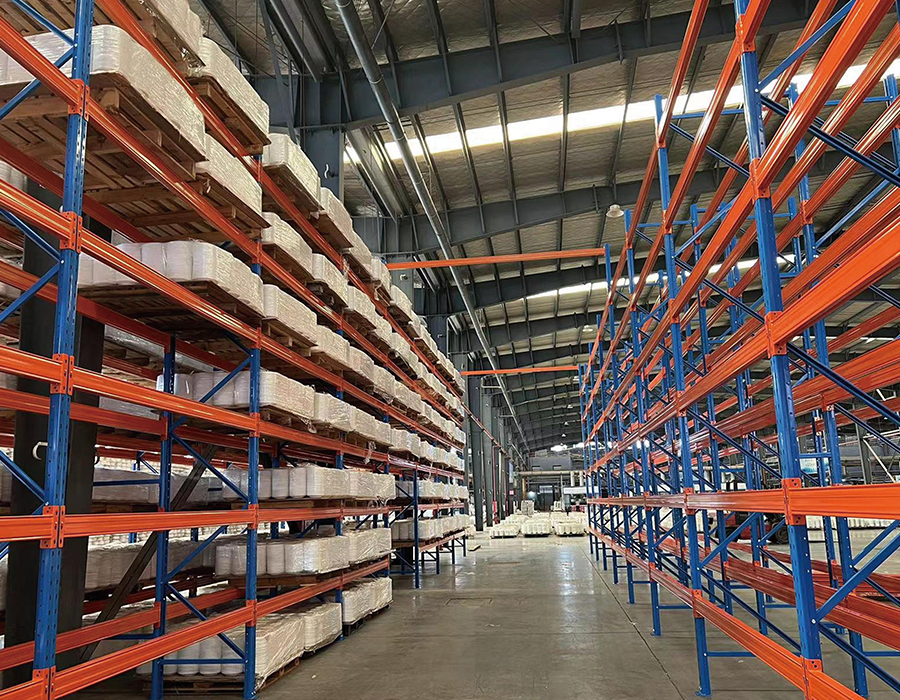
| Rektype | Selectief palletrek |
| Rotatiemethode | First-in, first-out (FIFO) |
| Opslagdichtheid | 40% |
| Maximale opslaghoogte | 15m |
| Hulpapparatuur | Compatibel met reachtrucks, stapelkranen en pallets |
| Toegankelijkheid | Hoge toegangssnelheid |
| Belangrijkste toepassingsindustrieën | De meest gebruikte magazijnstelling is geschikt voor vrijwel alle branches en scenario’s. |
| | Rektype | Dubbel diep rek |
| Rotatiemethode | 50% First-In, Last-Out (FILO) | |
| Opslagdichtheid | 50% | |
| Maximale opslaghoogte | 10m | |
| Hulpapparatuur | Compatibel met reachtrucks, stapelkranen en vorkheftrucks met telescoopvorken. | |
| Toegankelijkheid | Stabiele toegangssnelheid | |
| Belangrijkste toepassingsindustrieën | Geschikt voor het opslaan van artikelen met een grote variëteit in kleine batches of een kleine variëteit in grote batches, zoals voedsel, koelopslag, productie, distributiecentra en de medische industrie. |
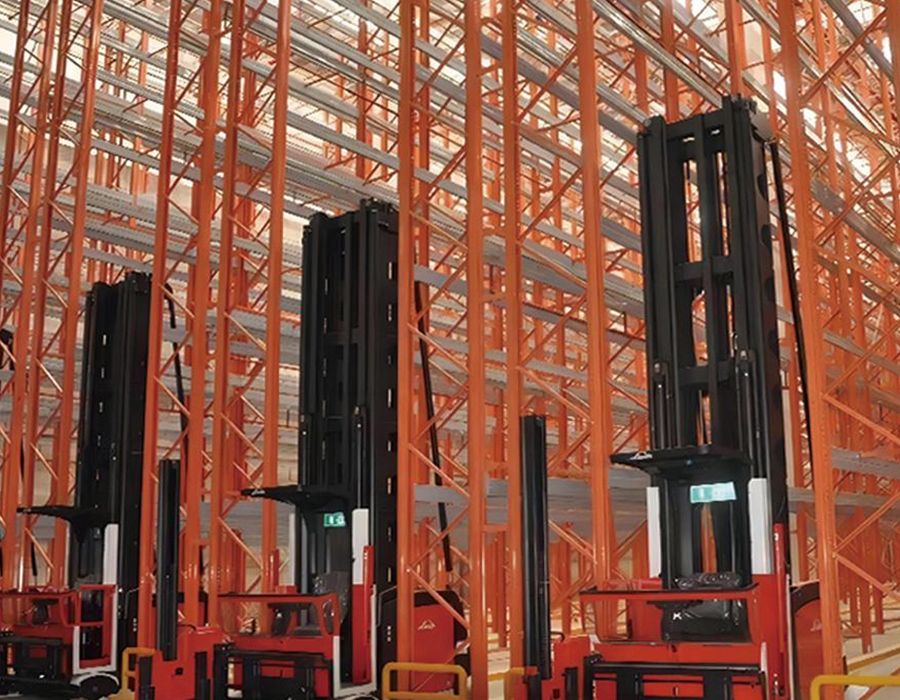
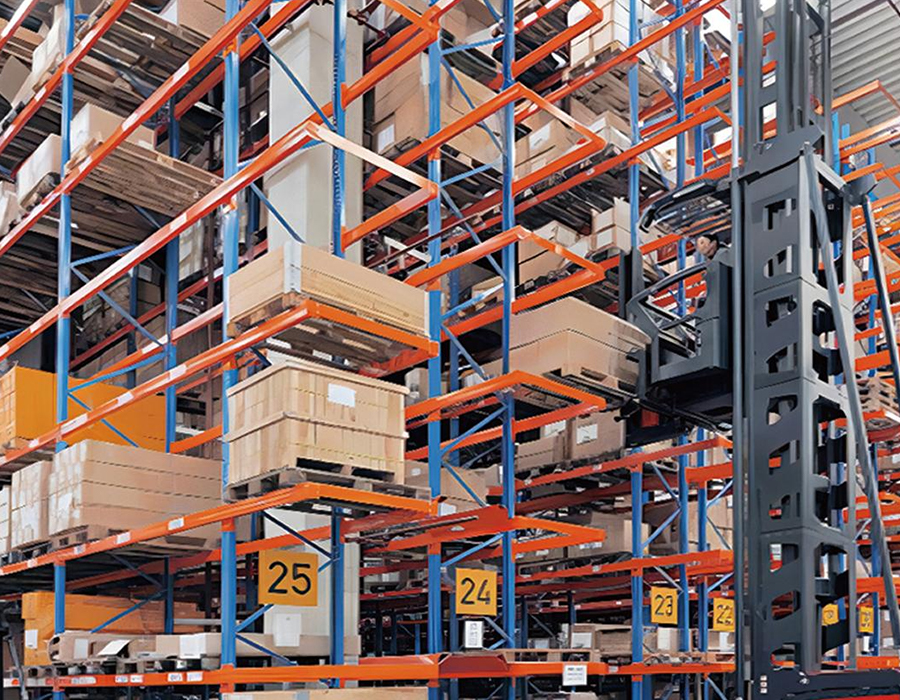
| | Rektype | Rack voor zeer smalle gangpaden (VNA). |
| Rotatiemethode | Willekeurige toegang | |
| Opslagdichtheid | 65% | |
| Maximale opslaghoogte | 14m | |
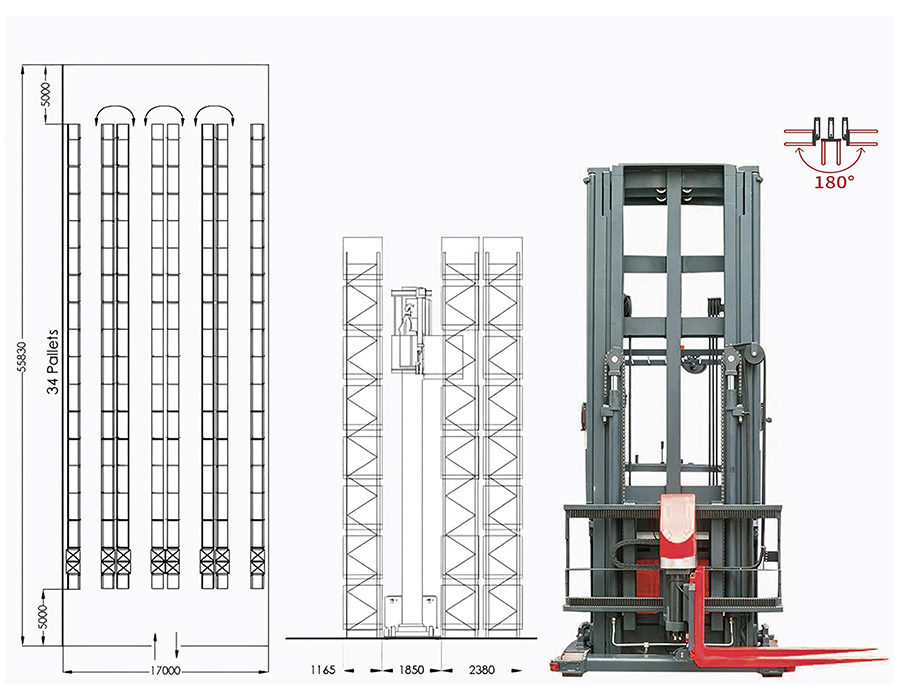
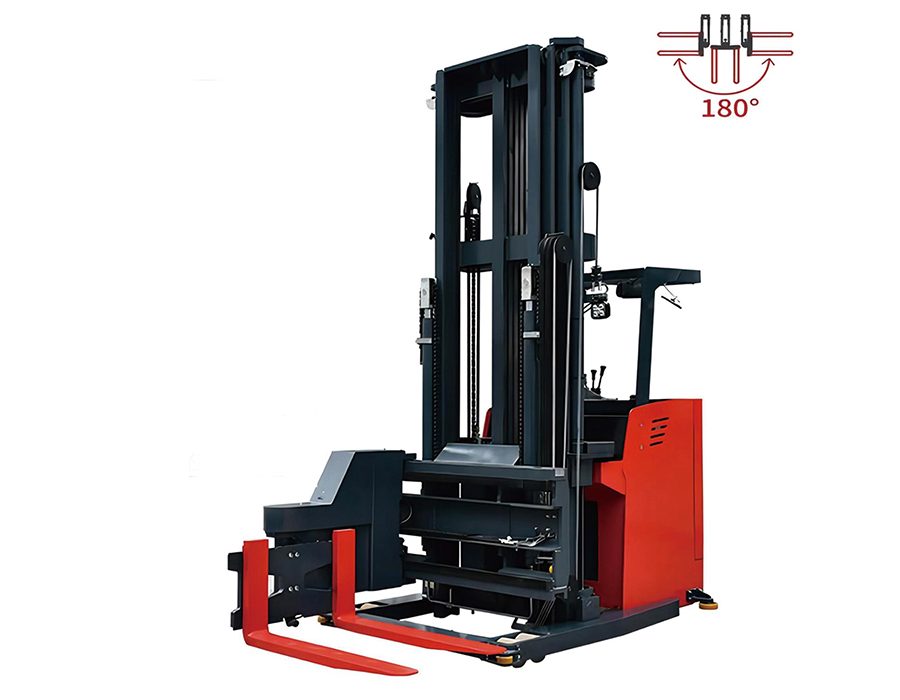
| Hulpapparatuur | Bediend door driewegstapelkranen binnen geleide rails, met elektromagnetische inductienavigatie. Ondersteunt man-up- en unit-up-bedrijfsmodi. De maximale hefhoogte bedraagt 14 meter, met een gangpadbreedte van 1,5 tot 2 meter, waardoor een hoger gebruik van de magazijnruimte mogelijk is. | |
| Toegankelijkheid | Stabiele toegangssnelheid | |
| Belangrijkste toepassingsindustrieën | Geschikt voor scenario's met een groot vrachtvolume, onregelmatige vrachtbewegingen, hoge logistieke vereisten en een hoge beschikbare vrije magazijnhoogte. |
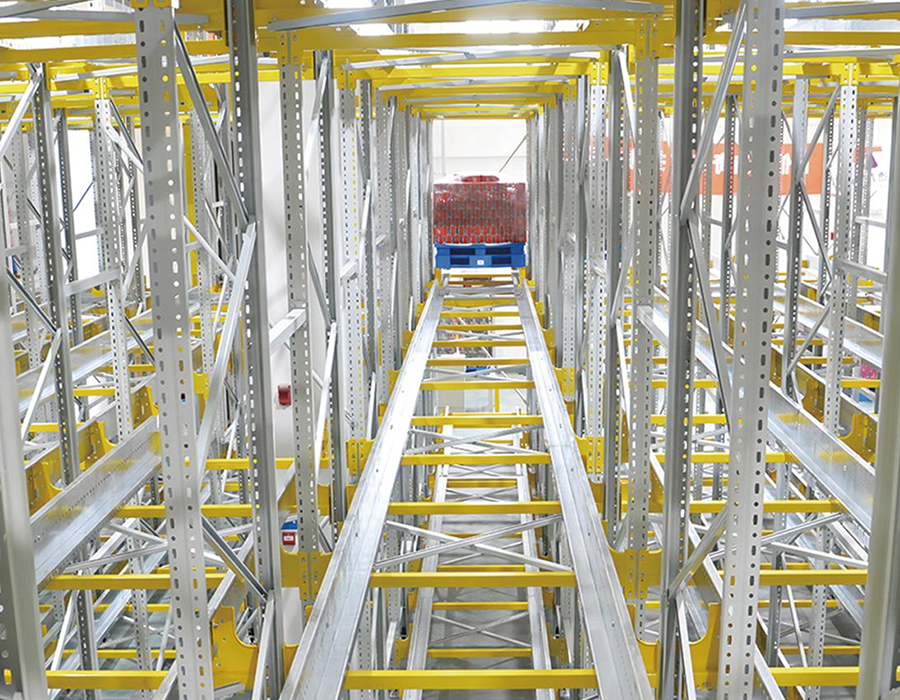
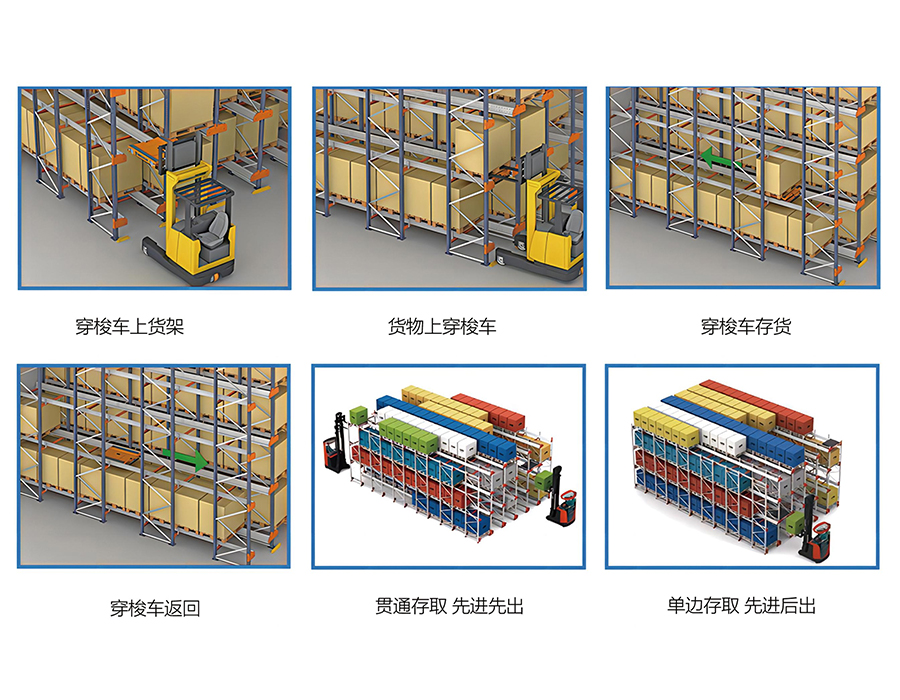
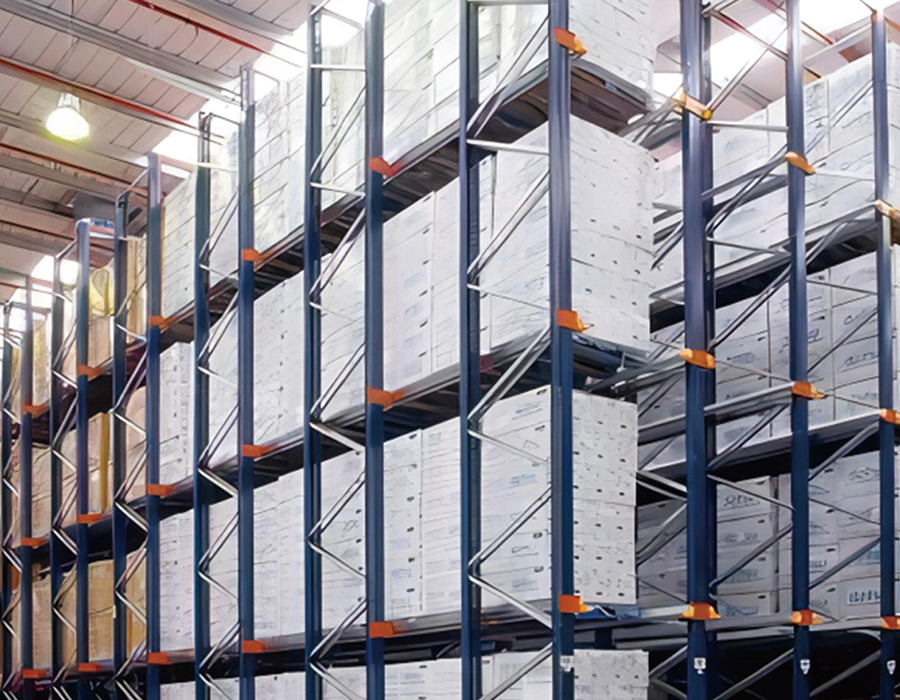
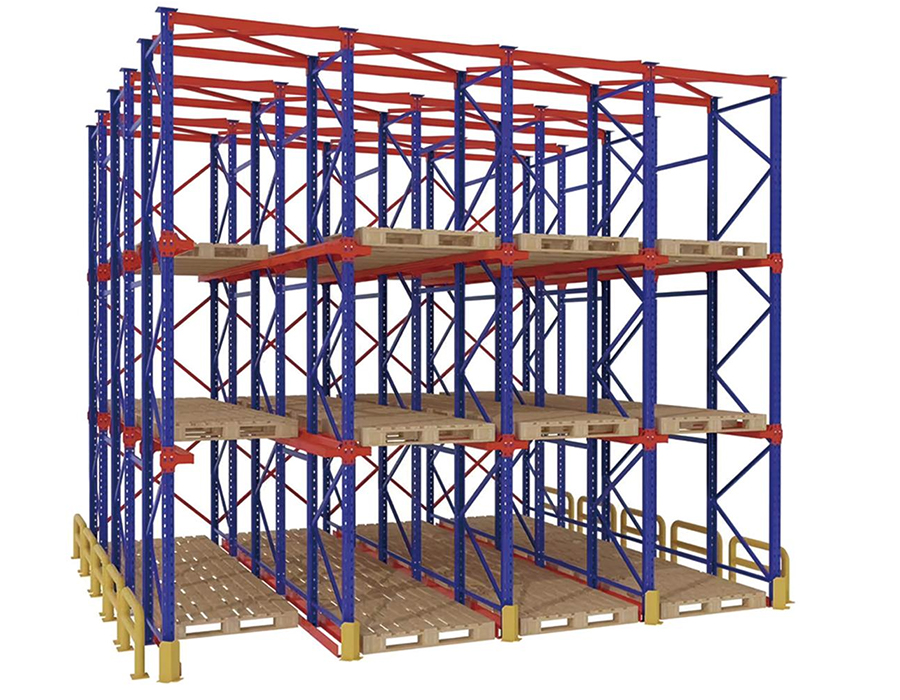
| | Rektype | Shuttle-rek |
| Rotatiemethode | Als eerste erin, als laatste eruit (FILO) / First-In, First-Out (FIFO) | |
| Opslagdichtheid | 70% | |
| Maximale opslaghoogte | 11m | |
| Hulpapparatuur | Compatibel met zware reachtrucks en bidirectionele shuttlewagens. | |
| Toegankelijkheid | Stabiele toegangssnelheid | |
| Belangrijkste toepassingsindustrieën | Geschikt voor opslag met grote volumes en weinig variatie met grote batchgroottes per SKU, zoals groothandel, koelopslag, tabak, voedsel, babyproducten (luiers), noodvoorraden, enz. |
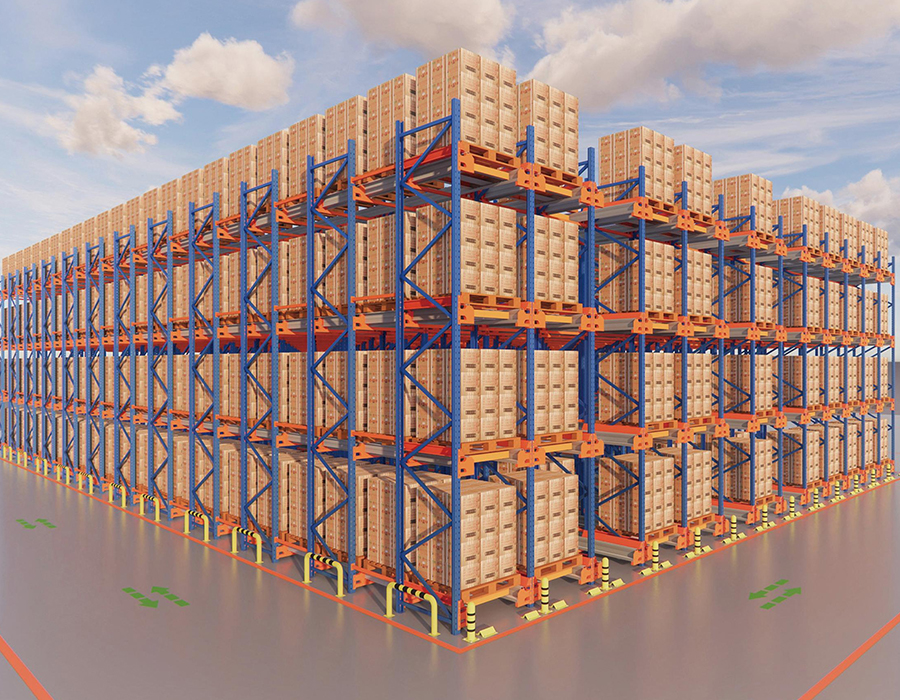
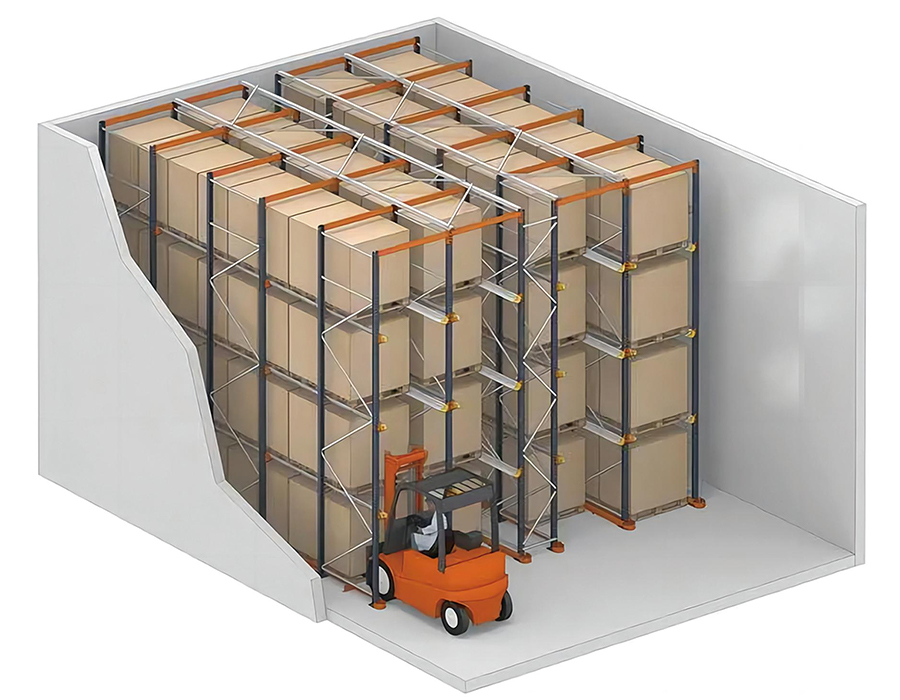
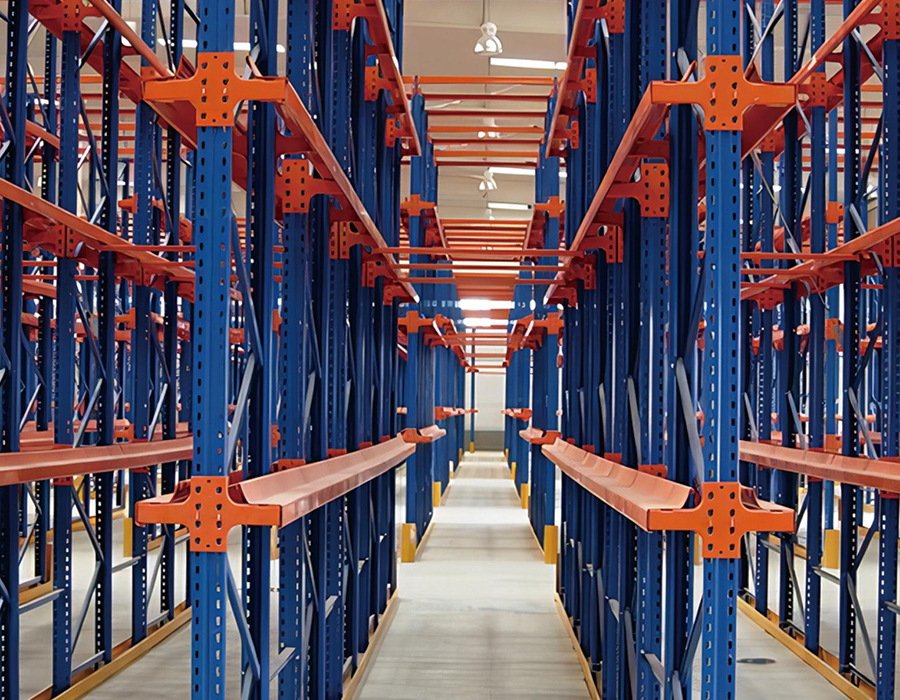
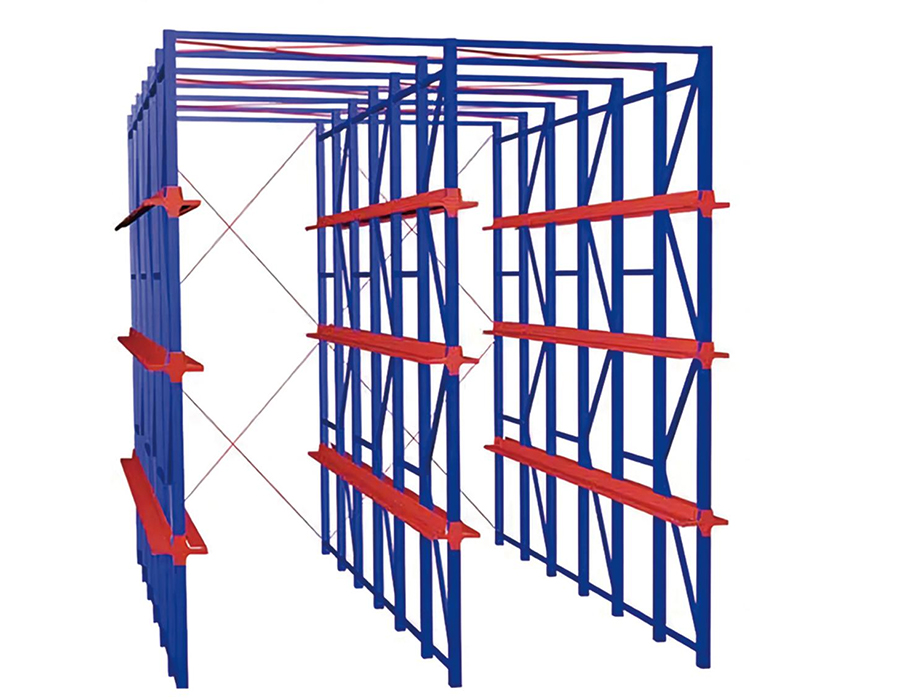
| | Planktype | Drive-in/drive-through-rek |
| Omzetmethode | First-In, Last-Out (FILO) | |
| Tarief opslagcapaciteit | 50% | |
| Maximale opslaghoogte | 10m | |
| Hulpapparatuur | Compatibel met zware reachtrucks | |
| Toegangstarief | Stabiele toegangssnelheid | |
| Belangrijkste toepassingsindustrieën | Geschikt voor opslag met grote volumes en weinig variatie met grote batchgroottes per SKU, zoals groothandel, koelopslag, tabak, voedsel, enz. |
Stel je een magazijn voor aan het einde van een dienst: pallets met afgewerkte goederen die wa...
Lees meerWanneer een vorkheftruck een volle pallet op een rekbalk laat vallen, krijgt de constructie me...
Lees meerAnhui Huijian Intelligent Equipment Co., Ltd. verwelkomde onlangs een delegatie van vertegenwoord...
Lees meerWaarom vormrekken een kernworkflowtool zijn In elke productieomgeving die afhankelijk is...
Lees meerWat zijn lichte boutloze rekken? Lichte, boutloze rekken is een soort opbergrek dat is o...
Lees meerHet draagvermogen dat op het specificatieblad voor industriële palletstellingen voor zwaar gebruik is afgedrukt, is geen vaste materiaaleigenschap; het is een berekende waarde die is afgeleid van de interactie tussen staalsoort, sectiedikte (meter), profielgeometrie en niet-verstevigde kolomhoogte. Twee rekken met een identieke staalkwaliteit en aangegeven capaciteit kunnen zich onder belasting heel verschillend gedragen als hun staanderprofielen verschillen. Dit onderscheid is enorm van belang bij het beoordelen van offertes van leveranciers die alleen een capaciteitsnummer vermelden zonder de doorsnede te specificeren.
Kolomstaanderprofielen in zwaar uitgevoerd palletstellingsysteem s worden doorgaans gerolvormd tot open of semi-gesloten secties - de meest voorkomende zijn C-kanaal-, I-sectie- en traan- of dooskolomprofielen die worden gebruikt in hoogbouwtoepassingen. Open C-kanalen zijn economisch en eenvoudig te vervaardigen, maar hebben een lagere draaistraal rond de zwakke as, waardoor ze gevoeliger zijn voor lateraal knikken onder axiale compressie naarmate de hoogte toeneemt. Gesloten of halfgesloten kokerkolommen verdelen het materiaal verder van de neutrale as in beide richtingen, waardoor de weerstand tegen knikken aanzienlijk wordt verbeterd. Daarom wordt bij vrijwel alle stellingen boven de 10 meter gebruik gemaakt van koker- of dikwandige gesloten profielen.
Spoorreductie is een veelgebruikte kostenbesparende methode die zonder meting moeilijk te detecteren is. Een nominale staander van 2,0 mm, geproduceerd met een werkelijke dikte van 1,7 mm, verliest ongeveer 15% van zijn dwarsdoorsnedeoppervlak en een onevenredig groter deel van zijn traagheidsmoment. Het praktische gevolg is een rek dat onder ideale laboratoriumtestomstandigheden voldoet aan het aangegeven draagvermogen, maar de veiligheidsmarges heeft verkleind onder excentrische belasting, stoten of dynamische krachten van vorkheftrucks in de praktijk. Kopers moeten minimale maattoleranties specificeren in inkoopcontracten en materiaalcertificaten aanvragen naast dimensionale inspectierapporten.
Balkdoorbuiging in beladen palletstellingen is niet alleen een esthetisch probleem; het is een structureel signaal met directe gevolgen voor de herverdeling van de belasting en de integriteit van de connectoren. Industrienormen, waaronder de FEM 10.2.02-rekcode en de Chinese GB/T 25820, specificeren dat de horizontale straaldoorbuiging onder volledige nominale belasting de overspanning/200 niet mag overschrijden als limiet voor bruikbaarheid. Voor een standaardliggeroverspanning van 2.700 mm komt dit overeen met een maximale doorbuiging in het midden van de overspanning van 13,5 mm. Het overschrijden van deze limiet garandeert geen onmiddellijk falen, maar geeft aan dat de straal aan de rand van zijn ontwerpomhulsel werkt.
Wat er structureel gebeurt als balken te veel doorbuigen, wordt vaak verkeerd begrepen. Het voornaamste risico is niet het breken van de balk; het is het geleidelijk losraken van de balk-naar-staander-connector onder herhaalde laad- en loscycli. De meeste palletstellingsystemen voor zwaar gebruik maken gebruik van een inhaakbare veiligheidsvergrendelingsconnector waarbij het balklipje in een geperforeerde gleuf in de rechtopstaande kolom past. Wanneer balken herhaaldelijk afbuigen en herstellen bij dynamische palletplaatsing, ondervindt de connector microbewegingen op het aangrijpingspunt. Na verloop van tijd verhardt dit werk het staal aan de haakpunt, waardoor uiteindelijk barsten in de lipjes of vervorming van de gleuf ontstaan, waardoor de uittrekweerstand van de connector ver onder de nominale waarde ligt.
De corrigerende aanpak bestaat niet altijd uit het vergroten van de straaldiepte. Soms is de efficiëntere oplossing het verkleinen van de vakbreedte; een overspanning van 2.700 mm naar 2.400 mm vermindert het maximale buigmoment en de doorbuiging dramatisch, zonder dat het staalgewicht proportioneel toeneemt. Onze zware industriële palletstellingen zijn ontworpen met verhoudingen tussen spanwijdte en diepte die zijn geverifieerd aan de hand van daadwerkelijke doorbuigingsberekeningen, en niet alleen van statische belastingstabellen, waardoor de connectorintegriteit op lange termijn gedurende de volledige levensduur van het systeem behouden blijft.
Bij standaardberekeningen voor de belasting van palletstellingen wordt ervan uitgegaan dat de palletlasten gecentreerd zijn op balken, waarbij de pallet volledig tussen de twee balkrails wordt ondersteund. In de praktijk hangen pallets vaak over het oppervlak van de balk, zitten ze asymmetrisch tussen rails of worden ze geplaatst met hun draagbalken die evenwijdig aan de balk lopen in plaats van loodrecht. Elk van deze afwijkingen introduceert lastexcentriciteiten waar de standaardcapaciteitstabellen geen rekening mee houden, maar die toch routinematig voorkomen in magazijnen met een hoge verwerkingscapaciteit.
Wanneer een pallet 100-150 mm over de voorkant van de balk hangt – gebruikelijk bij GMA-pallets op smallere vakbreedtes – verschuift het effectieve laadpunt naar voren ten opzichte van het rechtopstaande framevlak. Dit introduceert een kantelmoment op de voorbalk dat de connector moet weerstaan naast de verticale schuifbelasting. De gecombineerde vraag kan de nominale uittrekweerstand van de connector overschrijden bij belastingen die ruim onder de aangegeven palletcapaciteit van de balk liggen. Hetzelfde effect treedt op wanneer pallets worden geplaatst met draagbalken evenwijdig aan de balken, waardoor twee geconcentreerde lijnlasten ontstaan in plaats van verdeeld oppervlaktecontact over de volledige palletbasis.
Een praktische oplossing die wordt gebruikt bij zware palletstellingsystemen die onregelmatige pallets hanteren, is de installatie van palletsteunbalken: dwarsbalken die loodrecht op de balken in het midden van het vak zijn geplaatst. Deze staven bieden een derde contactpunt voor pallets, waardoor puntbelasting wordt omgezet in verdeelde belasting en de doorbuiging van de balk tot 40% wordt verminderd bij hetzelfde palletgewicht. Ze voorkomen ook dat pallets tussen de balken vallen als de balkconnector defect raakt, waardoor een betekenisvolle secundaire veiligheidsfunctie wordt toegevoegd.
De diepte van het staanderframe – de afmeting gemeten van voren naar achteren tussen de twee rechtopstaande kolommen die een frame vormen – wordt vaak gespecificeerd op het minimum dat nodig is om de aangegeven belasting te dragen, die voor standaard enkeldiepe selectieve stellingen doorgaans 800 mm of 1.000 mm bedraagt. De framediepte heeft echter een direct en aanzienlijk effect op de stabiliteit van het stellingsysteem tegen kantelkrachten, en het selecteren van de minimale diepte bij alle toepassingen is een valse besparing in zware omgevingen.
| Framediepte | Typische toepassing | Het omverwerpen van de weerstand | Impact van de basisvoetafdruk | Relatieve materiaalkosten |
| 600 mm | Licht tot middelzwaar gebruik, lage hoogte | Laag | Minimaal | Basisreferentie |
| 800 mm | Standaard selectieve stelling tot 8m | Matig | Kleine impact op het gangpad | 8–12% |
| 1.000 mm | Zware palletstellingen, hoogbouw | Goed | Matig | 18–22% |
| 1.200 mm | Zeer zware belastingen, seismische zones, AS/RS | Uitstekend | Significant: vereist een herontwerp van het gangpad | 28–35% |
Bij zware palletstellingsystemen voor hoge stellingen van meer dan 10 meter wordt de slankheidsverhouding van de staander – de hoogte gedeeld door de minimale draaistraal – de bepalende ontwerpparameter in plaats van alleen de axiale belasting. Diepere frames ondersteunen de staander inherent op een langere horizontale afstand van de middellijn van de kolom, wat de effectieve draaistraal van het frame vergroot en de kritische knikbelasting verhoogt. Dit is de reden waarom de extra materiaalkosten van een frame van 1.000 mm of 1.200 mm doorgaans worden gerechtvaardigd door een vermindering van het vereiste gewicht van de staandersectie, wat de extra kosten van de bredere diagonale steunelementen gedeeltelijk compenseert.
Het meeste magazijnpersoneel en zelfs veel inkoopteams gaan ervan uit dat rekankerbouten voornamelijk weerstand bieden aan horizontale schuifkrachten – de zijdelingse druk van vorkheftruckinslagen of seismische activiteit. In werkelijkheid is het bepalende belastinggeval voor stellingbasisankers in de meeste configuraties voor palletstellingen voor zwaar gebruik de verticale uittrekspanning, en niet de horizontale afschuiving. Als u dit begrijpt, wordt de logica omgedraaid van hoe ankers moeten worden gespecificeerd en geïnspecteerd.
Het mechanisme is eenvoudig: wanneer een rekframe wordt blootgesteld aan een kantelmoment – of het nu gaat om een excentrische palletlast, een botsing met een vorkheftruck op hoogte of een seismische laterale versnelling – gaat de basisplaat aan de trekzijde van het frame omhoog in plaats van te glijden. De ankerbout aan die kant moet de volledige opwaartse kracht onder trek kunnen weerstaan. Voor een 10 meter hoog rek voor zwaar gebruik, belast tot 4.000 kg per niveau verdeeld over vijf niveaus, kan de berekende opwaartse kracht bij het trekanker bij een ontwerpimpact groter zijn dan 15–20 kN. Standaard M12-expansieankers in standaard beton bereiken een uittrekvermogen van slechts 8–12 kN, afhankelijk van de inbeddingsdiepte en de betonkwaliteit – ruim onder de vraag.
De juiste specificatiebenadering omvat drie geverifieerde parameters: druksterkte van beton op de installatielocatie (minimaal C25 voor de meeste zware toepassingen), inbeddingsdiepte van het anker (niet alleen de boutlengte - de effectieve inbedding rekening houdend met de dikte van de grondplaat en eventuele egalisatiemortel) en de randafstand vanaf de dichtstbijzijnde betonverbinding of -rand. Uittrektestresultaten van op locatie geïnstalleerde testankers zijn de meest betrouwbare verificatiemethode en zouden vereist moeten zijn bij elk project waarbij de berekende opwaartse vraag meer dan 60% van de catalogusuittrekcapaciteit van het anker benadert.
Gangpadbreedte in a zware industriële palletstellingen De indeling is niet simpelweg een beslissing op het gebied van verkeersmanagement; het is een systeemtechnische beperking die tegelijkertijd het type vorkheftruck, de maximale stellinghoogte, de doorvoersnelheid en de totale opslagdichtheid bepaalt. Deze variabelen zijn nauw met elkaar verbonden, en het optimaliseren van de ene zonder de andere te modelleren levert suboptimale resultaten op die duur zijn om na installatie te corrigeren.
De drie belangrijkste gangpadcategorieën creëren elk een afzonderlijke reeks trapsgewijze beperkingen:
Bij Huijian begint ons layout-engineeringproces met de vorkheftruckspecificatie in plaats van daarmee te eindigen. Eerst het stellingsysteem ontwerpen en vervolgens een passende vorkheftruck selecteren is een veel voorkomende fout in de volgordebepaling die compromissen in zowel de gangpadbreedte als de stellinghoogte dwingt, waardoor de algehele efficiëntie van het magazijn afneemt.
De dikte van de poedercoating is de specificatie die het meest wordt genoemd bij het vergelijken van de kwaliteit van de oppervlakteafwerking tussen leveranciers van zware industriële palletstellingen. Er wordt veel verwezen naar een standaardspecificatie van een droge-laagdikte van 60-80 micron, en de meeste gerenommeerde fabrikanten voldoen aan deze drempel. De laagdikte alleen is echter een onvolledige voorspeller van de corrosieweerstand en de levensduur van de coatinghechting in echte industriële omgevingen; het voorbehandelingsproces vóór het aanbrengen van poeder is de meest kritische variabele.
De standaard voorbehandelingsvolgorde voor industrieel stellingstaal omvat ontvetten, beitsen of gritstralen van het oppervlak om walshuid en roest te verwijderen, fosfateren om een conversiecoating te creëren die chemisch aan het staaloppervlak hecht, en een laatste passivatiespoeling vóór het aanbrengen van het poeder. De fosfaatlaag is de basis voor hechting. Zonder deze laag zullen poedercoatings die op kaal of onvoldoende voorbereid staal worden aangebracht, binnen 12 tot 24 maanden delamineren bij snijranden en impactzones in vochtige of chemisch actieve omgevingen, ongeacht de laagdikte. Zoutsproeitesten volgens ISO 9227, minimaal 500 uur, zijn een betekenisvolle kwaliteitsbenchmark; leveranciers moeten testcertificaten kunnen verstrekken in plaats van alleen maar specificaties.
Voor koelopslagtoepassingen waarbij stellingen werken bij temperaturen onder -20°C, worden standaard polyesterpoedercoatings bros en verliezen ze de slagvastheid. Epoxy-polyester hybride coatings of thermisch verzinken zijn de juiste specificaties in deze omgevingen. De keuze tussen deze twee houdt een afweging in tussen kosten en toegankelijkheid: thermisch verzinken biedt superieure corrosieweerstand op de lange termijn en overleeft mechanische schade zonder delaminatie, maar beschadigde gegalvaniseerde delen kunnen niet ter plaatse worden gerepareerd met verf, terwijl hybride gecoate componenten wel kunnen worden bijgewerkt. Met onze zes productielijnen en interne coatingprocessen in onze 58.000 vierkante meter grote fabriek behouden we in elke fase directe controle over de kwaliteit van de voorbehandeling – iets dat uitbestede coatingprocessen niet op betrouwbare wijze kunnen garanderen.
Mededelingenborden voor ladingen – de op stellingen gemonteerde borden die de maximaal toegestane belasting per vak, per balkniveau en per staanderframe weergeven – zijn vereist volgens de meeste nationale industriële stellingnormen, waaronder de Chinese GB/T 25820 en de Europese EN 15635. In de praktijk worden ze vaak behandeld als een nalevingsformaliteit in plaats van als een operationeel instrument, waardoor de veiligheidswaarde ervan aanzienlijk wordt verminderd.
Een goed gespecificeerd ladingsbericht voor een zwaar palletstellingsysteem moet meer dan één enkel totaal capaciteitsnummer van het veld vermelden. Operationeel nuttige ladingsberichten bevatten de volgende informatie:
De meer praktische uitdaging is dat ladingsberichten alleen effectief zijn als het personeel dat ze leest, begrijpt wat de cijfers betekenen in de context van hun feitelijke inventaris. Een capaciteit van 2.000 kg per balkniveau is een abstract getal voor een heftruckchauffeur, tenzij het is vertaald naar een specifiek palletaantal en producttypereferentie. Voorzieningen die de standaard ladingsaankondiging aanvullen met een productspecifieke referentiekaart – bijvoorbeeld “maximaal 2 pallets van Product A, of 1 pallet van Product B per niveau” – rapporteren aanzienlijk betere naleving door de operator van de belastingslimieten dan faciliteiten die alleen de technische standaardkennisgeving plaatsen.
Ons professionele team
Staat klaar om u te ondersteunen.


 Fabrikanten van magazijnopslagrekken